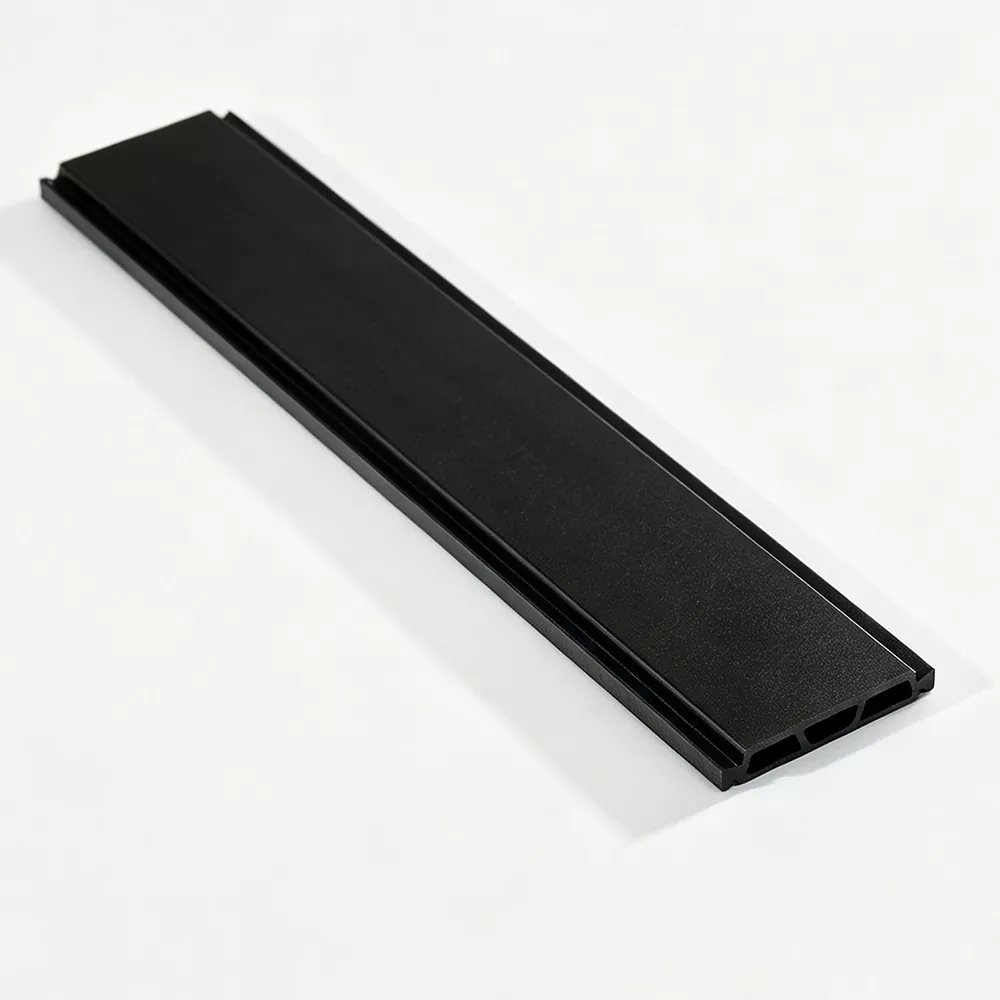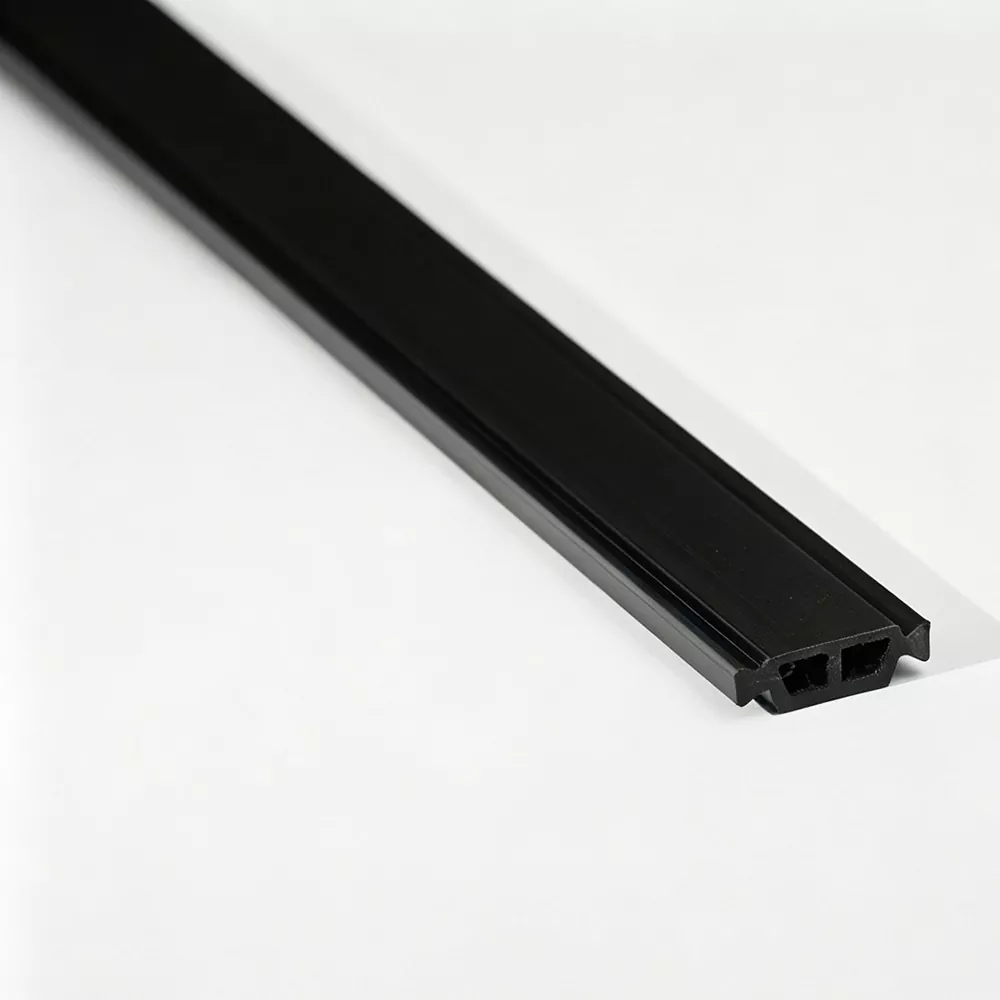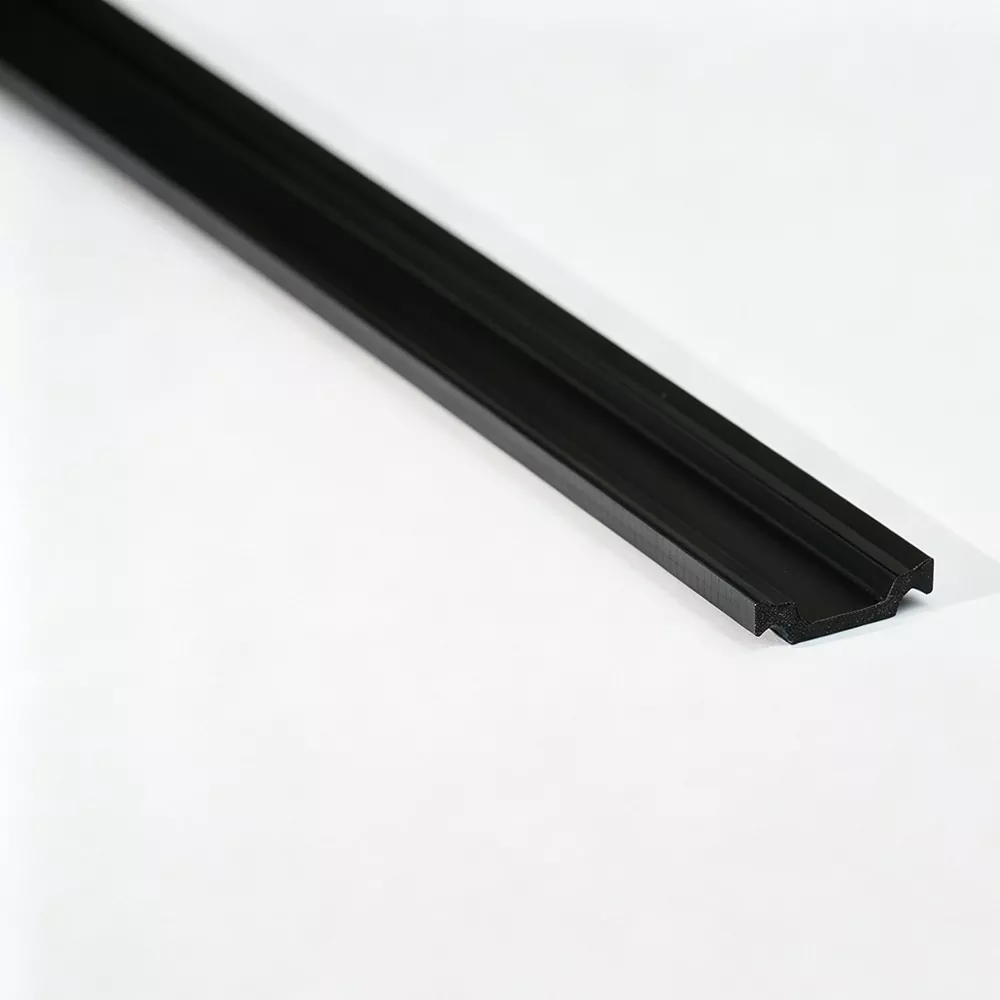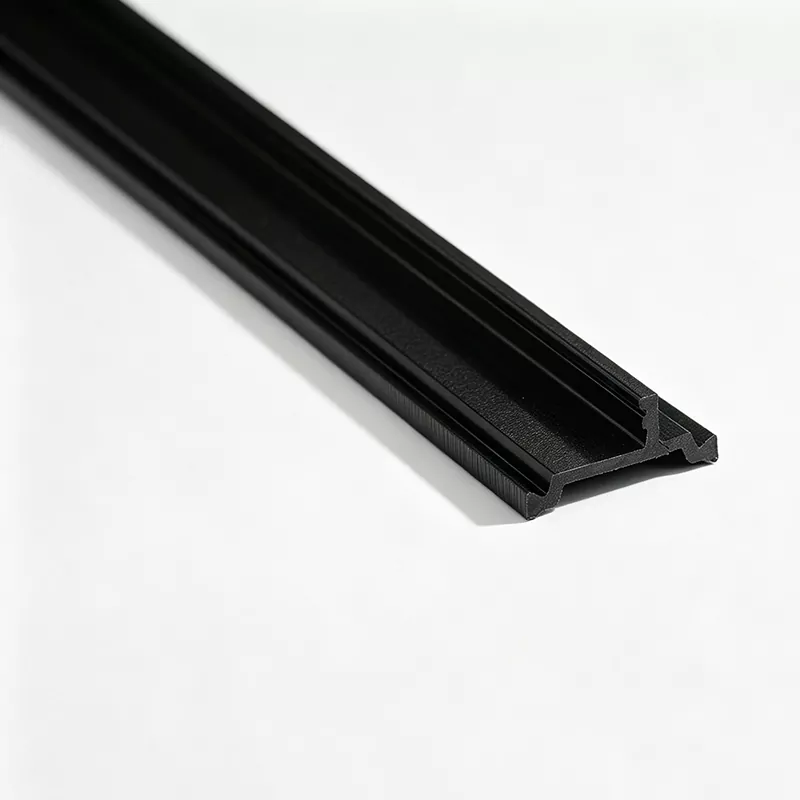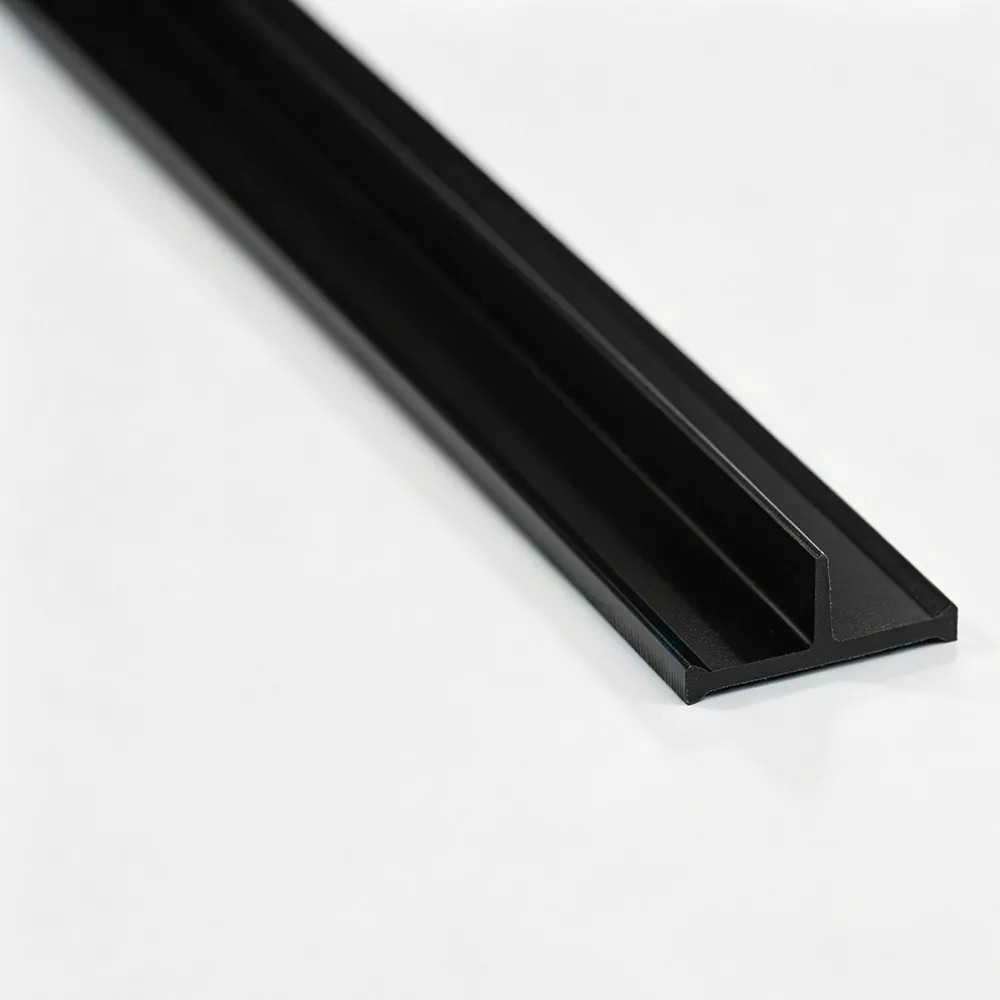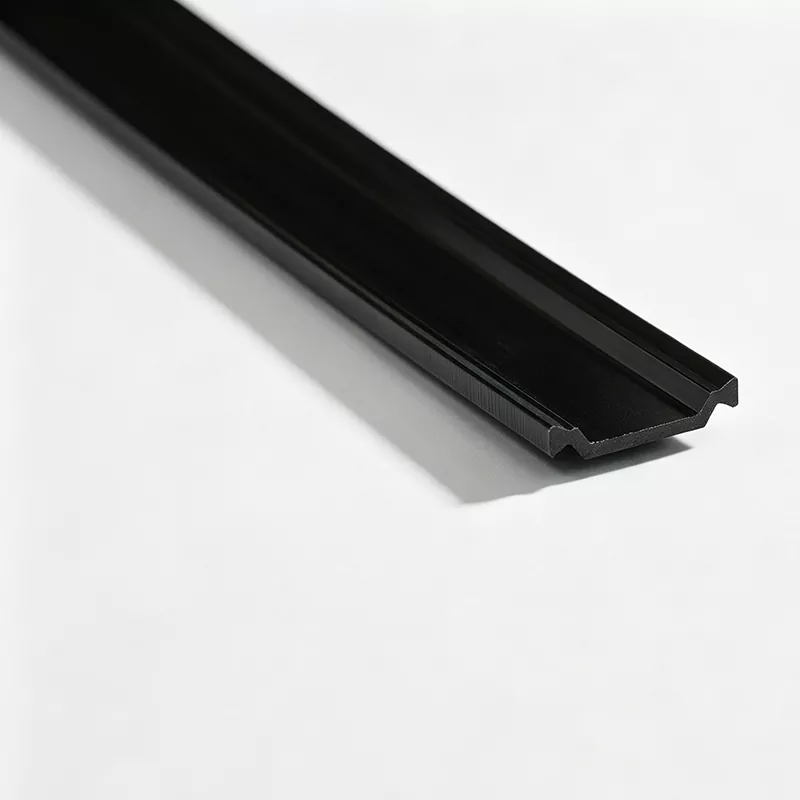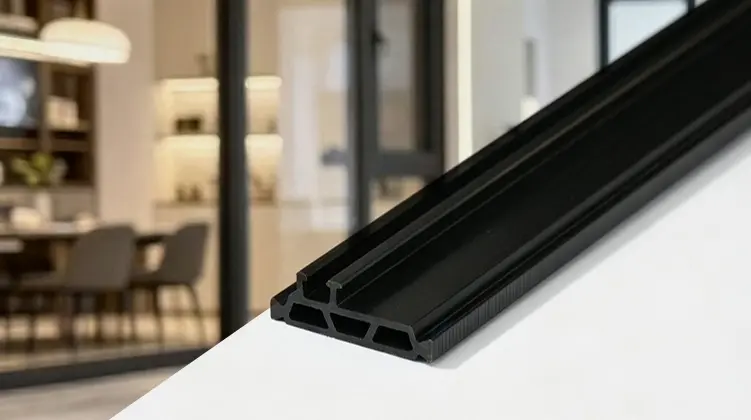
Thermal Break Stripstermisesti rikkoutuneiden alumiinijärjestelmien osalta riippuvat muustakin kuin heikosti johtavista komponenteista. Eristysprofiilin tulee sopia tarkasti alumiinionteloon, pysyä mekaanisesti kiinni asennuksen aikana ja pysyä mitoiltaan vakaana huollon ajan. Tässä oppaassa kerrotaan, kuinka PA66 GF25 -profiilit toimivat, kuinka alumiinin puristus määrittää osan, kuinka tuotantoolosuhteet vaikuttavat sakeuteen ja mitkä tekniset yksityiskohdat tulee tarkistaa ennen spesifikaation viimeistelyä.
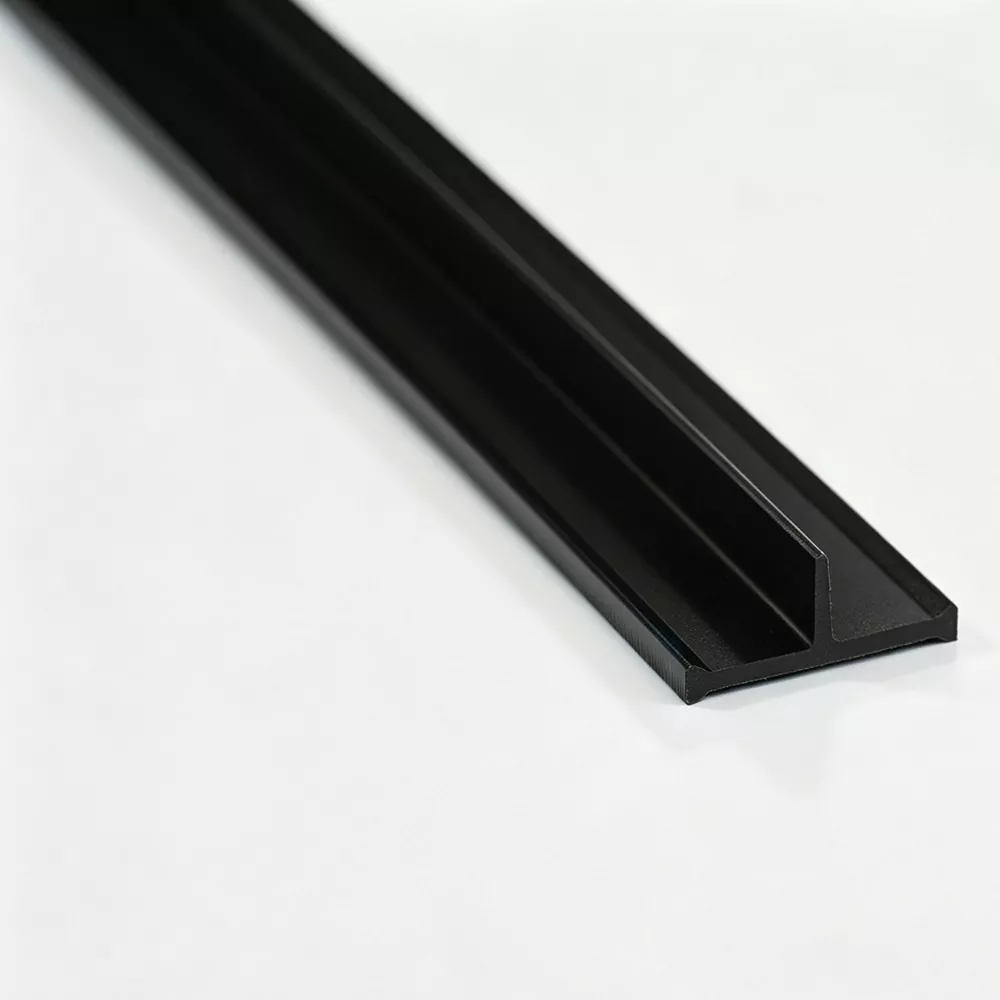
Termisesti rikkoutuneessa alumiinirungossa eristävä osa sijaitsee erotettujen alumiiniosien välissä ja katkaisee suoran metallisen lämmönsiirtoreitin. PA66 GF25 sopii tähän tehtävään, koska nailonmatriisi tarjoaa ei-metallisen esteen, kun taas 25 % lasikuituvahvistus lisää profiilin kokoonpanossa vaadittavaa jäykkyyttä ja mittapysyvyyttä. Suorituskyky ei kuitenkaan riipu pelkästään materiaalista. Ontelon leveys, syvyys, uran geometria, lukitusmuoto, tarvittava erotus, nauhan paksuus ja asennus- tai valssausmenetelmä vaikuttavat kaikki osien valintaan. Luotettava spesifikaatio alkaa siis varsinaisesta alumiinin suulakepuristamisesta ja seuraa komponenttia suulakepuristuksen, jäähdytyksen, muotoilun, leikkauksen, tarkastuksen ja lopullisen kokoonpanon läpi.
Napsauta alla olevaa osiota siirtyäksesi suoraan tarvitsemaasi aiheeseen.
Alumiini on hyödyllinen ikkunoissa, ovissa ja julkisivuissa, koska siinä yhdistyy rakenteellinen lujuus ja suhteellisen vähän huoltoa vaativa pinta. Sen korkea lämmönjohtavuus luo myös haasteen: kun sisä- ja ulkoalumiinielementit pysyvät suoraan yhteydessä metalliin, lämpö voi kulkea rungon läpi jatkuvaa johtavaa reittiä pitkin. Termisesti rikkoutunut rakenne muuttaa tätä polkua sijoittamalla ei-metallisen osan erotettujen alumiiniosien väliin.
TarkoitusThermal Break StripsSiksi se ei ole vain "aukon täyttämistä". Lisätyn profiilin on säilytettävä hallittu erottelu ja samalla toimittava rakenteellisena rajapintana. Sen on pysyttävä paikallaan alumiiniontelon sisällä, vastustettava kokoonpanovoimien aiheuttamaa liikettä ja säilytettävä valmiin rungon vaatima geometria. Lämpötoiminto ja mekaaninen toiminto liittyvät toisiinsa.
Perusperiaate:alumiinipuristus muodostaa runkorakenteen, kun taas polyamidiosa katkaisee suoran metallisillan sisä- ja ulkoosan välillä. Lopputulos riippuu sekä lämpöerottelusta että turvallisesta kiinnityksestä.
Lämpö ei kulje kehyksen läpi vain yhteen suuntaan. Se seuraa käytettävissä olevia johtavia reittejä materiaalien ja liitosten läpi. Jatkuva alumiinireitti voi siksi ohittaa tarkoitetun eristetyn ontelon, ellei järjestelmää ole suunniteltu katkaisemaan tätä reittiä. Oikein sijoitettu polyamidiosa vähentää suoraa metalli-metalliyhteyttä ja luo pidemmän, vähemmän johtavan polun kokoonpanon läpi.
Siksi geometrialla on yhtä suuri merkitys kuin nimellismateriaalin kuvauksella. Kaksi samasta lujitepolymeeristä valmistettua profiilia voivat käyttäytyä eri tavalla, kun niiden leveydet, korkeudet, lukitusmuodot tai seinämän paksuudet eivät vastaa suunniteltua ekstruusiota.
Käytännön tuotannossa komponentin tulee kestää myös työntö- ja rullamuovauksen aikana kohdistuvat vaikutukset. Profiili, joka eristää hyvin, mutta halkeilee asennuksen aikana, luistaa ontelossa tai josta puuttuu riittävä leikkauskestävyys, ei voi tarjota luotettavaa tuotantoratkaisua. Suunnittelun tavoitteena on saavuttaa lämpökatkos vaarantamatta kokoonpanon vakautta.
Tästä syystä osien valinta tulisi aloittaa alumiiniprofiilista yleisen tuoteetiketin sijaan. Muoto on osa teknistä eritelmää.
Polyamidi 66, joka on vahvistettu 25 % lasikuidulla, tunnetaan yleisesti nimellä PA66 GF25, soveltuu termisesti erotettuihin alumiiniprofiilijärjestelmiin, koska siinä yhdistyy ei-metallinen rakenne ja kokoonpanorajapinnassa tarvittava jäykkyys. Lasikuidut vahvistavat polymeerimatriisia ja auttavat profiilia säilyttämään muotonsa mekaanisessa kuormituksessa.
Arkkitehtuuriprofiilituotannossa tällä yhdistelmällä on käytännön etu: eristävän osan ei odoteta toimivan löysänä sisäkkeenä. Se on muodostettu tarkaksi osaksi, jonka on pysyttävä kiinni alumiinissa, kun koottu runkoa käsitellään, valmistetaan ja käytetään.
Vahvistettu matriisi parantaa jäykkyyttä ja mekaanista vakautta auttaen osia kestämään työntämistä, vierimistä ja jatkuvaa tarttumista alumiiniprofiiliin.
Tarkat mitat auttavat profiilia pysymään oikein sovitettuna onteloon, mikä on välttämätöntä, kun alumiiniuralla on määritelty lukitusgeometria.
Polyamidisegmentti katkaisee metallin suoran lämmönsiirtoreitin erotettujen sisä- ja ulkopuolisten alumiiniosien välillä.
Hallitut ekstruusio-, jäähdytys- ja muotoiluolosuhteet tukevat yhtenäisyyttä valmiin profiilin pituudella.
Vahvempi materiaali ei automaattisesti ratkaise väärää poikkileikkausta. Jos lukitusominaisuus on liian suuri, työntövoima voi tulla liiaksi. Jos kiinnitysalue on liian pieni, profiili ei välttämättä saavuta vaadittua mekaanista pitoa. Jos seinämän paksuus ei ole sopiva, paikallinen jännitys voi keskittyä asennuksen aikana.
PA66 GF25 on siksi katsottava osaksi suunnittelujärjestelmää. Materiaalin valinnan, suulakepuristuslaadun ja osien geometrian on toimittava yhdessä.
Nailonmateriaalit ovat herkkiä kosteudelle käsittelyn aikana. Sisääntulevan materiaalin hallinta ja valvotut suulakepuristusolosuhteet auttavat vähentämään sulamiskäyttäytymisen ja valmiiden mittojen vaihtelua. Tästä syystä materiaalin kosteus, sulavirtausominaisuudet ja lasikuitupitoisuus on hyvä tarkistaa ennen tuotannon aloittamista.
Sama periaate koskee jäähdytystä ja muotoilua. Suulakkeesta lähtevä profiili ei ole vielä valmis, mitoiltaan vakaa komponentti. Alavirran prosessi vaikuttaa siihen, kuinka osa asettuu lopulliseen muotoonsa ja siten kuinka tasaisesti se sopii alumiinionteloon.
Käytännön takeaway:PA66 GF25 tarjoaa materiaaliperustan vahvalle termisesti erotetulle rajapinnalle, mutta valmis profiili riippuu silti suulakepuristusohjauksesta, jäähdytyksestä, muotoilusta, mittojen tarkastuksesta ja yhteensopivuudesta alumiinipursotuksen kanssa.
Ei ole olemassa universaalia nauhaosaa, joka sopii kaikkiin alumiinipursotuksiin. Alumiiniprofiilin luoma onkalo määrittää eristävälle komponentille käytettävissä olevan fyysisen tilan, kun taas lukitusrakenne määrää, kuinka komponenttia pidetään. Teknisesti järkevä valintaprosessi alkaa siksi suulakepuristuksen tutkimisesta sen sijaan, että valitaan osio pelkän nimen perusteella.
Kun uusi lämpösuojattu järjestelmä kehitetään, vaadittavat mitat tulee harkita yhdessä. Ontelon syvyyden muutos voi vaikuttaa profiilin korkeuteen. Uran muodon muutos voi vaikuttaa lukitusgeometriaan. Muutos vaaditussa erotuksessa voi vaikuttaa käytettävissä olevaan seinämän paksuuteen. Nämä mitat muodostavat yhdistetyn suunnitteluongelman.
| Alumiiniprofiilitekijä | Asiaan liittyvä eristysvaatimus | Miksi sillä on merkitystä |
|---|---|---|
| Ontelon leveys | Profiilin leveys | Osan on täytettävä onkalo ilman liiallista löysyyttä tai työntövoimaa. |
| Ontelon syvyys | Profiilin korkeus | Korkeus vaikuttaa siihen, kuinka komponentti istuu alumiinin sisällä ja kuinka paljon kiinnitystä on käytettävissä. |
| Urarakenne | Lukitusgeometria | Uran sovittaminen on välttämätöntä vakaan mekaanisen kiinnityksen kannalta. |
| Vaadittu erottelu | Seinän paksuus ja poikkileikkauksen muoto | Profiilin tulee luoda haluttu ei-metallinen erotus häiritsemättä kokoonpanoa. |
| Kokoamisprosessi | Asennus- ja rullausyhteensopivuus | Osan tulee sietää valittuun tuotantotapaan liittyviä voimia ja liikettä. |
Alumiiniprofiilipiirustus voi paljastaa ontelon mitat, urien konfiguraation, poikkileikkauksen toleranssit ja ympäröivän seinän geometrian, joita tuotteen nimi ei voi kertoa. Kun leikkaus on epätavallinen, piirustus vähentää myös riskiä valita näennäisesti samanlainen profiili, jolla on erilainen lukitusrakenne.
Tärkeitä tietoja ovat ontelon leveys ja syvyys, uran muoto, suunniteltu suunta, vaadittu erotus ja kaikki lopullisen kehyksen asettamat mittarajoitukset. Kokoonpanovaatimukset tulee kirjata samaan aikaan.
Yleiset I-Type-, C-Type- ja T-Type-profiilit kattavat monia vakiintuneita alumiiniprofiilirakenteita. Niiden hyödyllisyys johtuu tunnistetuista poikkileikkauskuvioista, ei väitteestä, että yksi muoto sopii kaikkiin järjestelmiin. Erikoismuotoiset osat ovat tärkeitä, kun alumiinipuristuksessa käytetään erillistä onteloa tai lukitusjärjestelyä.
Varsinaisen ekstruusiogeometrian ympärille voidaan kehittää räätälöity osa. Tavoitteena ei ole luoda monimutkaisuutta itsensä vuoksi, vaan saada polymeeriprofiili toimimaan alumiinirakenteen jo määrittelemän mekaanisen rajapinnan kanssa.
Jinxingosaa tarkastella profiilipiirustusta ennen tuotantoa määrittääkseen, onko olemassa oleva leikkaus sopiva vai tarvitaanko erityinen poikkileikkaus.
Poikkileikkaus ohjaa polymeerikomponentin vuorovaikutusta alumiinin kanssa. Pienet mittamuutokset voivat muuttaa työntövoimaa, lukituskäyttäytymistä ja kuorman jakautumista. Tuotantoympäristössä nämä erot tulevat näkyviin, kun käyttäjät kohtaavat vaikean työntämisen, paikallisen halkeilun, epätäydellisen kiinnittymisen tai epäjohdonmukaisen rullan muodostuksen.
Asennuksen aikana profiilin on mentävä alumiinionteloon kontrolloidulla vastustasolla. Liian pieni vastus voi olla merkki riittämättömästä sitoutumisesta ja saattaa tehdä profiilista haavoittuvamman liikkeelle. Liian suuri vastus voi lisätä kokoonpanovoimaa ja aiheuttaa tarpeetonta rasitusta osaan tai ympäröiviin alumiinielementteihin.
Mittojen yhtenäisyys ekstruusiota pitkin on siksi tärkeä. Osuus, joka on tarkka jossain pisteessä, mutta vaihtelee huomattavasti muualla, voi tuottaa epätasaisen kokoonpanokokemuksen. Hallittu vetonopeus, jäähdytysolosuhteet ja muotoilu auttavat vähentämään tämän tyyppistä vaihtelua.
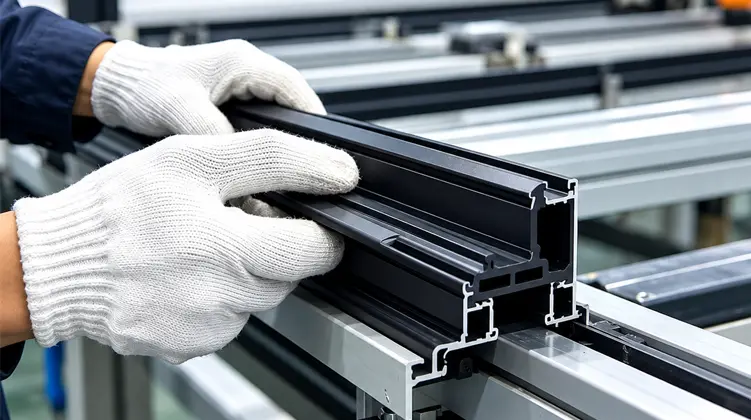
Joissakin lämpömurtuneissa alumiinijärjestelmissä käytetään valssausprosessia polymeeriosan mekaaniseen lukitsemiseen profiiliin. Tämän toimenpiteen aikana alumiini muodostuu sisään työnnetyn komponentin ympärille ja kokoonpanoon kohdistuu mekaanisia kuormituksia. Polymeerin tulee säilyttää eheytensä lukitusrajapinnan luomisen aikana.
Lasikuitusuuntaus suulakepuristetun profiilin sisällä on tärkeä tässä. Hyvin hallitulla suulakepuristusprosessilla pyritään tukemaan poikkileikkauksen pituussuuntaista lujuutta samalla kun saadaan aikaan rajapinnassa tarvittava poikittaisleikkausvastus. Tarkka lopputulos riippuu materiaalin koostumuksesta ja käsittelyolosuhteista, joten tuotannon valvonta on edelleen välttämätöntä.
Kokoonpanon aikana tapahtuvaa halkeilua ei pitäisi heti käsitellä pelkkänä materiaaliongelmana. Mahdollisia tekijöitä ovat sopimaton poikkileikkaus, liialliset häiriöt, väärät urien mitat, epäsuotuisat työstöolosuhteet, riittämätön jäähdytyssäätö tai kokoonpanoparametrit, jotka rasittavat profiilia.
Koko käyttöliittymän tutkiminen on hyödyllisempää kuin yhden muuttujan muuttaminen erikseen. Alumiiniura, polymeeriosa ja kokoonpanoprosessi muodostavat yhden mekaanisen järjestelmän.
Suunnittelun näkökulma:mekaaninen vakaus saavutetaan materiaalin lujuuden, poikkileikkauksen geometrian ja kontrolloidun kokoonpanon vuorovaikutuksella. Hyvin määritelty poikkileikkaus helpottaa näiden tekijöiden linjaamista.
Mittojen vakaus alkaa raaka-aineen kunnosta ja jatkuu suulakepuristamisen, jäähdytyksen, muotoilun ja leikkaamisen kautta. Jos yksi vaihe ajautuu, isku voi ilmetä myöhemmin profiilin asennuksen aikana. Tästä syystä prosessiparametrit ovat hyödyllisempiä, kun ne tallennetaan ja niitä seurataan tuotantovaiheessa sen sijaan, että luottaisivat vain lopulliseen visuaaliseen tarkastukseen.
Termisesti erotettuja alumiinijärjestelmiä esiintyy useissa arkkitehtonisissa sovelluksissa. Eristyskomponentti suorittaa saman perustehtävän kaikissa niissä – luo ei-metallisen erotuksen alumiiniosien välille – mutta ympäröivän profiilin geometria ja mekaaninen kuormitus voivat vaihdella.
Ikkunapuitteissa ja puitteissa käytetään erotettuja alumiiniosia vähentämään suoraa johtavaa reittiä karmin läpi. Polymeeriosan on pysyttävä vakaana urassa valmistuksen ja käytön aikana.
Oviprofiilit tarvitsevat lämpöerottelun yhdessä mekaanisen vakauden kanssa, varsinkin kun karmi avautuu, sulkeutuu ja käsitellään toistuvasti.
Julkisivun kehystys voi sisältää ristikot, peräpeilit ja muut erotetut alumiiniosat. Profiilin geometria vaihtelee järjestelmäkohtaisesti, joten leikkaussovitus on erityisen tärkeä.
Erikoisosia voidaan käyttää, kun ekstruusiolla on erottuva ontelo, lukitusrajapinta tai mittajärjestely, joka ei ole linjassa yhteisen profiilin kanssa.
Ikkunakokoonpanot sisältävät yleensä useita alumiiniosia ja liitoksia, joten eristävän profiilin on noudatettava kunkin tarkoitetun liitännän geometriaa. Puitteessa ja rungossa ei saa olla identtisiä onteloita, ja yhdessä paikassa toimiva profiili ei välttämättä sovi toiseen paikkaan. Selkeät poikkileikkauspiirustukset auttavat pitämään komponenttivalinnan kohdakkain jokaisen suulakepuristuksen kanssa.
Ovet korostavat mekaanista vakautta, koska niiden profiileja käsitellään usein ja ne voivat altistua toistuville liikkeille. Eristävän komponentin on pysyttävä kytkettynä ilman, että se aiheuttaa halkeamia tai mittojen epävakautta valmistuksen aikana.
Verhoseinien kehystys sisältää usein pitkiä profiiliajoja ja useita rakenteellisia rajapintoja. Mittojen yhdenmukaisuus ekstruusiota pitkin tulee tärkeäksi, koska pienet muutokset, jotka toistuvat pitkän osan aikana, voivat vaikuttaa kokoonpanoolosuhteisiin. Eristysprofiilin on myös toimittava tietyn peräpeilin tai peräpeilin geometrian kanssa oletetun yleisen ontelon sijaan.
Arkkitehtoniset alumiinijärjestelmät eivät rajoitu standardigeometrioihin. Erityinen ura, epätavallinen profiilikorkeus tai erilainen lukitusjärjestely voivat vaatia erityisesti kehitettyä polymeeriprofiilia. Tällaisissa tapauksissa kehitystä tulee ohjata alumiinin suulakepuristamisen ja varsinaisen kokoonpanojärjestyksen mukaan.
Ekstruusiolaatuun vaikuttaa koko tuotantoketju eikä yksittäinen koneasetus. Materiaalin valmistelu, ekstruusiomuovaus, jäähdytys, muotoilu ja leikkaus vaikuttavat kaikki lopulliseen profiiliin. Kurillinen prosessi helpottaa valmiiden mittojen yhdistämistä tallennettuihin valmistusolosuhteisiin.
PA66-nailon ja lasikuitu tulee tarkistaa ennen ekstruusiojärjestelmään menemistä. Materiaalitarkastus voi sisältää sulavirtausindeksin, lasikuitupitoisuuden ja kosteuden. Nämä tarkastukset tarjoavat käytännön perustan prosessin stabiiliudelle ja auttavat tunnistamaan materiaalivaihtelut ennen kuin siitä tulee mittaongelma.
Useita rinnakkaisia kaksoisruuvipuristuslinjoja voidaan yhdistää erityisiin muotteihin ja jäähdytysjärjestelmiin erilaisten profiiligeometrioiden tuottamiseksi. Ekstruusiolämpötila, vetonopeus ja jäähdytysveden lämpötila vaikuttavat siihen, miten materiaali virtaa, poistuu muotista ja asettuu lopulliseen muotoonsa.
Itse muotti on tärkeä osa prosessia. Työkalun on toistettava aiottu poikkileikkaus johdonmukaisesti, mukaan lukien pienet lukitus- tai ohjausominaisuudet, jotka eivät välttämättä käy ilmi yksinkertaisesta tuotteen nimestä.
Välittömästi ekstruusion jälkeen kuuma profiili vaatii hallittua jäähdytystä ja muotoilua. Liian nopea, liian hidas tai epätasainen jäähdytys voi vaikuttaa mittoihin ja pinnan kuntoon. Vakaa jatkoprosessi auttaa säilyttämään aiotun osuuden koko tuotantojakson ajan.
Ekstruusio vaikuttaa myös vahvistuksen orientaatioon polymeerin sisällä. Prosessointimenetelmän tarkoituksena on tukea profiilin pituussuuntaista lujuutta ja poikittaisleikkausvastusta rajapinnassa. Koska nauhaan saattaa kohdistua työntö- ja rullamuovauskuormia, nämä ominaisuudet ovat tärkeitä kokoonpanon suorituskyvyn kannalta.
Tuotantokohde on siis enemmän kuin visuaalisesti oikea poikkileikkaus. Se on osa, jolla on toistettavat mitat, vakaa pinnanlaatu ja mekaaniset ominaisuudet, jotka sopivat suunniteltuun kokoonpanoprosessiin.
Tarkastus on hyödyllisin, kun se jaetaan tuotantovaiheiden kesken. Lopputarkastuksella voidaan varmistaa, täyttääkö valmis profiili tietyt vaatimukset, mutta prosessinaikaiset tarkastukset tarjoavat paremman mahdollisuuden havaita ajautuminen ennen suurten määrien valmistumista.
Säännöllisillä tuotantotarkastuksilla voidaan seurata poikkileikkauksen mittoja ja pinnan kuntoa ajon aikana. Prosessiparametrit voidaan tallentaa jäljitettävyyttä varten, mikä mahdollistaa mittamuutosten tarkistamisen suhteessa valmistusolosuhteisiin.
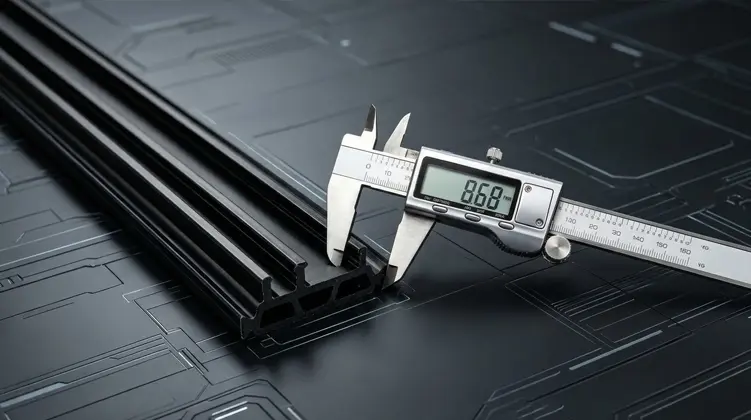
Tyypilliset visuaaliset tarkastukset keskittyvät profiilin pintaan, reunan eheyteen ja ilmeisiin virheisiin. Mittatarkistukset keskittyvät leikkauspiirustuksen määrittelemiin leveyteen, korkeuteen, seinämän paksuuteen ja muihin kriittisiin ominaisuuksiin.
Laboratorioarviointi voi sovellettavista vaatimuksista riippuen kattaa tiheyden, Shore-kovuuden, pituussuuntaisen vetolujuuden, poikittaisvetolujuuden, vedenkestävyyden, lämpövanhenemisen ja lineaarisen laajenemisominaisuudet. Tarkoituksena on yhdistää mitattavissa olevat materiaalin tai valmiin profiilin ominaisuudet lopullisessa sovelluksessa odotettavissa oleviin olosuhteisiin.
| Tarkastusalue | Tyypillinen fokus | Tuotannon arvo |
|---|---|---|
| Raaka-aine | Kosteus, sulavirtausindeksi ja lasikuitupitoisuus | Luo vakaat aloitusolosuhteet ekstruusiota varten. |
| Profiilin mitat | Leveys, korkeus, seinämän paksuus ja kriittinen geometria | Tukee tasaista ontelon sovitusta ja lukitusta. |
| Pinnan kunto | Näkyviä vikoja, reunan eheys ja jatkuvuus | Auttaa tunnistamaan suulakepuristus- tai loppupään muotoiluongelmia. |
| Mekaaniset ominaisuudet | Pituus- ja poikittaislujuus, kovuus | Tarjoaa kokoonpanoon ja huoltokuormaukseen liittyviä tietoja. |
| Ympäristön ominaisuudet | Vedenkestävyys, lämpövanheneminen ja lineaarinen laajeneminen | Tukee mittojen käyttäytymisen arviointia asiaankuuluvissa olosuhteissa. |
Ennen toimitusta valmiiden profiilien ulkonäkö ja mitat voidaan tarkastaa tuotantospesifikaatioiden mukaisesti. Englanninkielinen tarkastusraportti voi olla tarvittaessa tavaroiden mukana, mikä luo selkeän tallenteen mitatun tuotteen kunnosta.
Jäljitettävyydestä on hyötyä, kun profiili käyttäytyy eri tavalla kokoonpanon aikana. Sen sijaan, että jokaista ongelmaa käsiteltäisiin erillisenä tapahtumana, tuotantotietueet mahdollistavat osien mittojen, prosessiasetusten ja tarkastusten tulosten tarkastelun yhdessä. Tämä tekee teknisestä viestinnästä tarkempaa ja auttaa erottamaan profiilin sovitusongelman kokoonpanoprosessin ongelmasta.
Ennen kuin profiili tulee normaaliin tuotantoon, hyödyllisin tieto on yleensä se tieto, joka määrittelee alumiini-polymeerirajapinnan. Selkeä tekninen paketti vähentää epäselvyyttä ja antaa ekstruusiovalmistajalle riittävästi kontekstia sopivan osan arvioimiseen.
Termit kuten I-Type, C-Type tai T-Type ovat hyödyllisiä tuotevalikoiman järjestämisessä, mutta ne eivät korvaa suunnittelupiirustusta. Profiililla, jolla on samanlainen visuaalinen muoto, voi silti olla erilaiset lukitusmitat tai erilainen onteloliitäntä. Nimiperusteinen valinta ilman geometrian tarkistusta lisää kokoonpanoongelmien mahdollisuutta.
Suulakepuristusprofiili tulee arvioida kokoonpanoprosessin yhteydessä. Jos komponentin odotetaan kulkevan valssauksen läpi, sen poikkileikkauksen on oltava yhteensopiva kyseisen kuorman kanssa. Jos työntö on tiukka, häiriö- ja lukitusgeometria tulee tarkistaa ennen tuotantoparametrien muuttamista.
Hyödyllinen viestintä keskittyy mitattavissa oleviin tietoihin: piirustukset, poikkileikkauksen mitat, kokoonpanosuunta, lukitusgeometria ja käyttötarkoitus. Selkeiden tietojen avulla valmistaja voi keskustella olemassa olevasta osiosta tai kehittää erityistä ilman oletuksia.
Erittelyn tarkistuspiste:tärkein kysymys on, onko polymeeriprofiili suunniteltu alumiinipursotuksen ympärille. Kun rajapinta on selkeästi määritelty, materiaali-, työkalu- ja prosessipäätökset voidaan arvioida samaan kohteeseen verrattuna.
Fyysisen toimitusmuodon tulee vastata sitä, miten alumiinijärjestelmää käsitellään tuotantokerroksessa. Suorat osat ovat käteviä, kun tuotantolinja leikkaa ja syöttää tiettyjä pituuksia. Kierretyt osat voivat sopia jatkuvaan käsittelyyn ja varastointiin suunniteltuihin spesifikaatioihin.
| Toimituslomake | Tyypillinen pituus | Hyödyllinen Milloin | Keskeinen huomio |
|---|---|---|---|
| Suora nauha | 6 metriä per kappale | Suulakepuristuslinja tai valmistusprosessi toimii kiinteillä suorilla pituuksilla. | Vahvista valmiin alumiiniprofiilin leikkaus-, käsittely- ja säilytysvaatimukset. |
| Kierretty nauha | 500 metriä rullaa kohden sopivien ominaisuuksien vuoksi | Pitkä jatkuva ruokinta ja kompakti varastointi ovat suositeltavia. | Tarkista, soveltuvatko valittu osa ja kokoonpanoprosessi kelakäsittelyyn. |
Pakkauksen ja käsittelyn tulee suojata profiilia muodonmuutoksilta, lialta ja tarpeettomalta mekaaniselta rasitukselta. Sopiva menetelmä riippuu profiilin muodosta ja tavasta, jolla materiaali liikkuu varastosta alumiinin kokoonpanoprosessiin.
Joissakin profiiligeometrioissa kierretty muoto voi aiheuttaa käsittelyvaatimuksia, jotka eivät koske suoria pituuksia. Nämä vaatimukset tulisi ottaa huomioon varsinaisten valmistuslaitteiden rinnalla sen sijaan, että ne olisivat valittava erikseen profiilin suunnittelusta.
Tekniset ongelmat on usein helpompi ratkaista, kun oire erotetaan sen mahdollisista syistä. Sama näkyvä ongelma voi johtua useammasta kuin yhdestä prosessin vaiheesta, joten vianetsinnän tulisi seurata polkua alumiinigeometriasta polymeeriosaan kokoonpanoolosuhteisiin.
| Havaittu ongelma | Mahdollinen arvostelualue | Hyödyllinen tarkistus |
|---|---|---|
| Vaikea lisäys | Poikkileikkauksen leveys, lukitusominaisuus tai alumiiniontelo | Vertaa todellisia mittoja hyväksyttyyn piirustukseen ja tarkista asennusehdot. |
| Halkeilu asennuksen aikana | Häiriöt, materiaalin kunto, geometria tai prosessikuormitus | Tarkasta osa, materiaalinkäsittelytiedot ja kokoonpanojärjestys yhdessä. |
| Riittämätön leikkausvastus | Materiaalivahvistus, poikkileikkaus tai lukitusliitäntä | Tarkista soveltuvat mekaaniset testitiedot ja tarkista kiinnitysgeometria. |
| Muuttuvat profiilimitat | Ekstruusiolämpötila, vetonopeus tai jäähdytys | Vertaa prosessin aikana tehtyjä mittauksia tallennettuihin tuotantoparametreihin. |
| Löysä sitoutuminen | Uran mitat, lukitusmuoto tai alamittainen osa | Vahvista ontelon geometria ja vertaa profiilin todellisia mittoja kohdeosaan. |
Kun työntäminen tuntuu epätavallisen vaikealta, voiman lisääminen ei ole aina oikea vastaus. Ensimmäinen askel on tarkistaa, vastaavatko polymeerin leveys ja lukitusominaisuudet alumiinionteloa. Virheet, mittojen vaihtelut tai epäsuhta suunnitellun ja todellisen urageometrian välillä voivat kaikki lisätä kokoonpanon vastusta.
Halkeilu voi johtua keskittyneestä jännityksestä työntämisen tai vierityksen aikana. Se voi liittyä myös materiaalin kuntoon tai ekstruusiostabiilisuuteen. Kontrolloitu diagnoosi vertaa vaurioitunutta osaa tuotantomittauksiin ja alumiinirajapintaan sen sijaan, että muuttaisi materiaalilaatua ilman todisteita.
Leikkauskyky liittyy sekä materiaalivahvistukseen että rajapinnan geometriaan. Jos lukitusalue on liian pieni tai huonosti sovitettu, mekaanisesti vahva polymeeri voi silti epäonnistua saavuttamaan vaadittua kiinnitystä. Testausta ja mittatarkastelua olisi siksi tarkasteltava yhdessä.
Tämä lähestymistapa auttaa muuttamaan kokoonpanokysymykset erityisiksi teknisiksi kysymyksiksi. Tämä on erityisen hyödyllistä profiilin kehittämisessä, jossa yhden ulottuvuuden säätö voi vaikuttaa käyttöliittymän useisiin osiin.
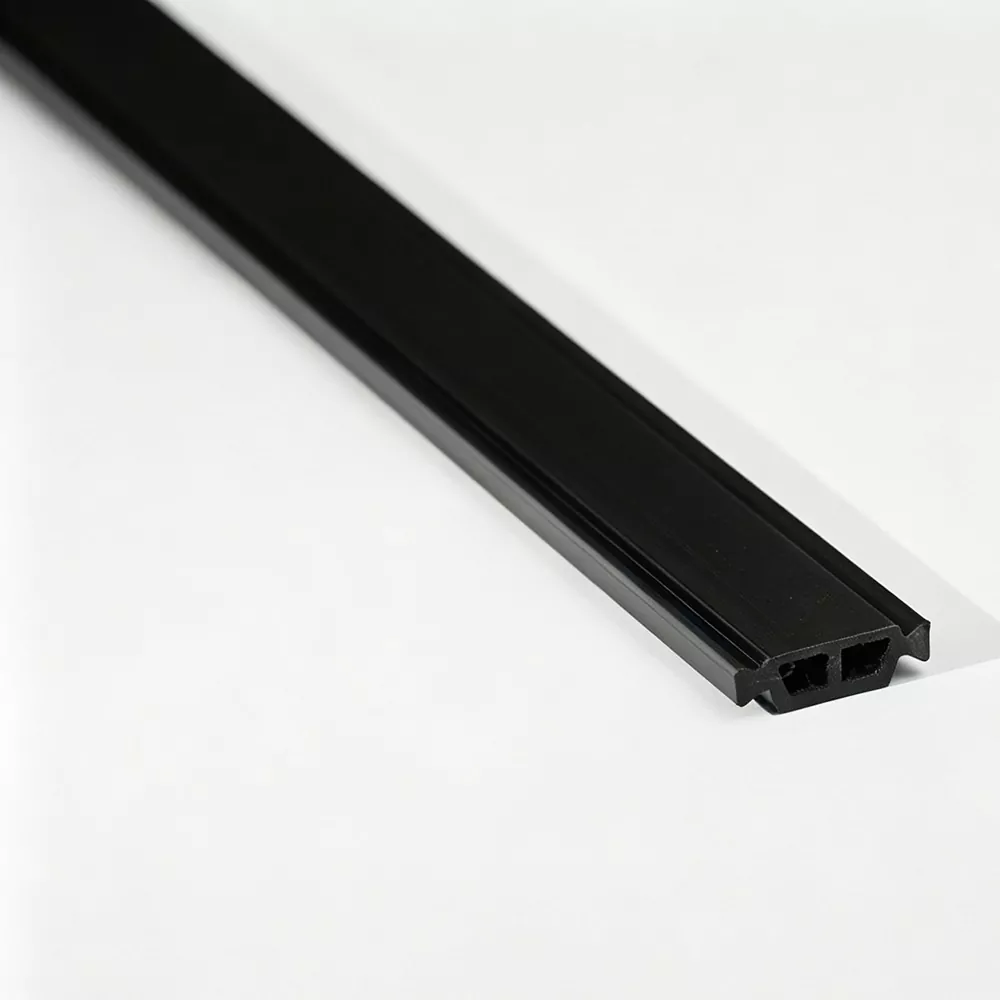
Thermal Break Stripserottaa sisä- ja ulkoalumiiniosat ja vähentää suoraa lämmönsiirtoa lämpömurtuneiden alumiiniprofiilien kautta. Polyamidiprofiili muodostaa ei-metallisen esteen rungon sisään ja toimii samalla mekaanisena rajapintana kootuille alumiiniosille.
Ydinmateriaali on PA66-nylonia, joka on vahvistettu 25 % lasikuidulla, jota yleisesti kutsutaan nimellä PA66 GF25. Vahvike tarjoaa jäykkyyttä ja mekaanista vakautta, joita vaaditaan alumiiniprofiilien sisään asettamiseen, vierimiseen ja jatkuvaan tarttumiseen.
Valikoima sisältää I-Type-, C-Type-, T-Type- ja erikoismuotoiset osat alumiini-ikkunoihin, oviin, verhoseiniin ja muihin termisesti erotettuihin arkkitehtonisiin suulakepuristusjärjestelmiin.
Yleisiä käyttökohteita ovat alumiiniset ikkunankehykset ja -puitteet, alumiiniovet, verhoseinien ristikot ja peräpeilit sekä muut arkkitehtoniset alumiiniosat, jotka vaativat lämpöerotuksen sisä- ja ulkoosien välillä.
Kyllä. Räätälöidyt mitat ja poikkileikkaukset voidaan kehittää varsinaisen alumiinin ekstruusiogeometrian ympärille. Profiilipiirustus, jossa ontelon mitat ja lukitusrakenne on käytännöllinen perusta osien valinnalle ja työkalujen tarkastelulle.
Alumiiniprofiilipiirustus, vaaditut profiilin mitat, lukitusgeometria, sisäänvientisuunta, kokoonpanomenetelmä ja tärkeät toleranssit ovat hyödyllisiä lähtökohtia. Mitä selkeämpiä nämä tiedot ovat, sitä helpompi on varmistaa, onko vakioprofiili vai erikoisprofiili sopiva.
Suorat nauhat toimitetaan 6 metriä per kappale. Kierrettyjä nauhoja on saatavana 500 metriä rullaa kohden sopivien eritelmien mukaisesti. Sopivin muoto riippuu profiilin geometriasta ja tuotannossa käytetystä käsittelytavasta.
Kyllä. Tekninen apu voi kattaa profiilirakojen suunnittelun, nauhan asettamisen, rullamuovausolosuhteet ja yleiset tuotantoongelmat, kuten vaikean asettamisen, halkeilun ja riittämättömän leikkauskestävyyden.
Valmiiden profiilien ulkonäkö ja mitat tarkastetaan ennen toimitusta. Laboratorioarviointi voi sovellettavista vaatimuksista riippuen kattaa myös tiheyden, Shore-kovuuden, pituus- ja poikittaisvetolujuuden, vedenkestävyyden, lämpövanhenemis- ja lineaarilaajenemisominaisuudet.
Lämpöerotus toimii parhaiten, kun polymeerikomponenttia käsitellään osana alumiinijärjestelmää eikä vaihdettavana lisävarusteena. Materiaali muodostaa ei-metallisen esteen, vahvistus antaa mekaanisen tuen ja poikkileikkaus määrittää, kuinka komponentti tarttuu ekstruusioon. Tuotannonohjaus pitää sitten tarkoitetun geometrian yhtenäisenä raaka-aineesta valmiiseen profiiliin.
Vakiintuneille järjestelmille sopiva I-Type-, C-Type- tai T-Type-osio voi jo täyttää vaaditun rajapinnan. Uudelle tai epätavalliselle ekstruusiolle räätälöity geometria voidaan arvioida piirustuksen, ontelon mittojen ja kokoonpanomenetelmän perusteella. Tämä profiilipohjainen lähestymistapa pitää teknisen keskustelun keskittyneenä mittoihin, mekaaniseen kytkentään ja käytännön tuotantoolosuhteisiin.
Arkkitehtuurialumiinin valmistajille selkeän eritelmän tulisi yhdistää neljä elementtiä: alumiinipuristus, polyamidiprofiili, tuotantoprosessi ja sovellettavat laatuvaatimukset. Kun näitä elementtejä tarkastellaan yhdessä, tuloksena oleva profiili on helpompi valmistaa, koota ja tarkastaa johdonmukaisesti.
Jaa poikkileikkauspiirustus, ontelon mitat ja kokoonpanovaatimukset keskustellaksesi sopivasta vakio- tai räätälöidystä PA66 GF25 -profiilista lämpöeristetylle alumiinijärjestelmällesi.
Ota yhteyttä keskustellaksesi alumiiniprofiilivaatimuksistasi