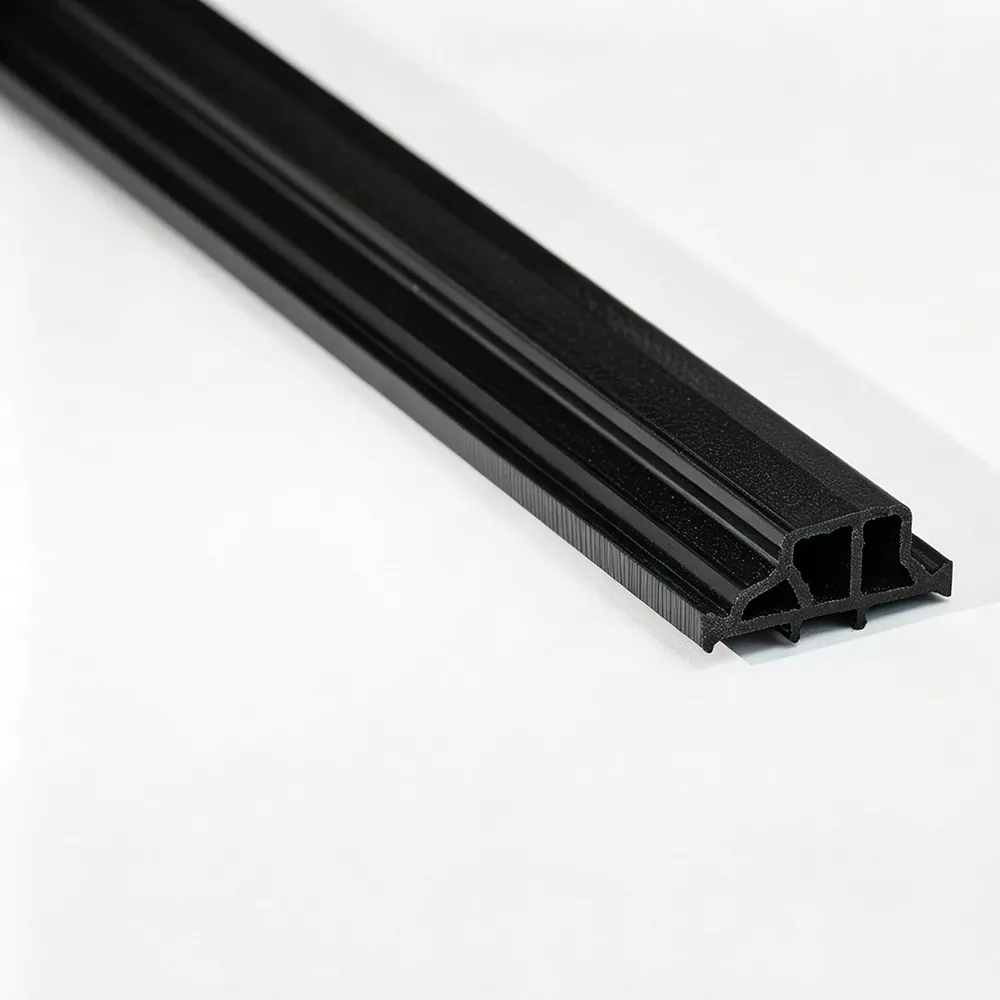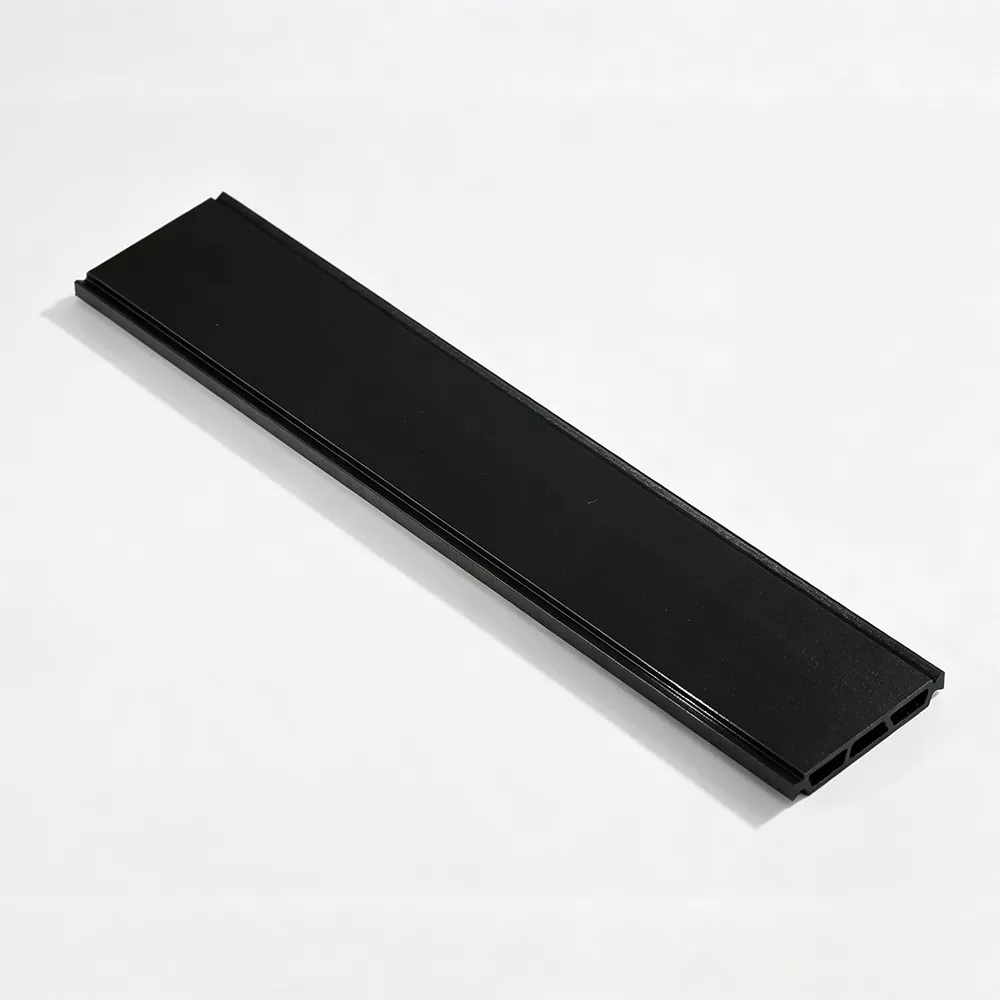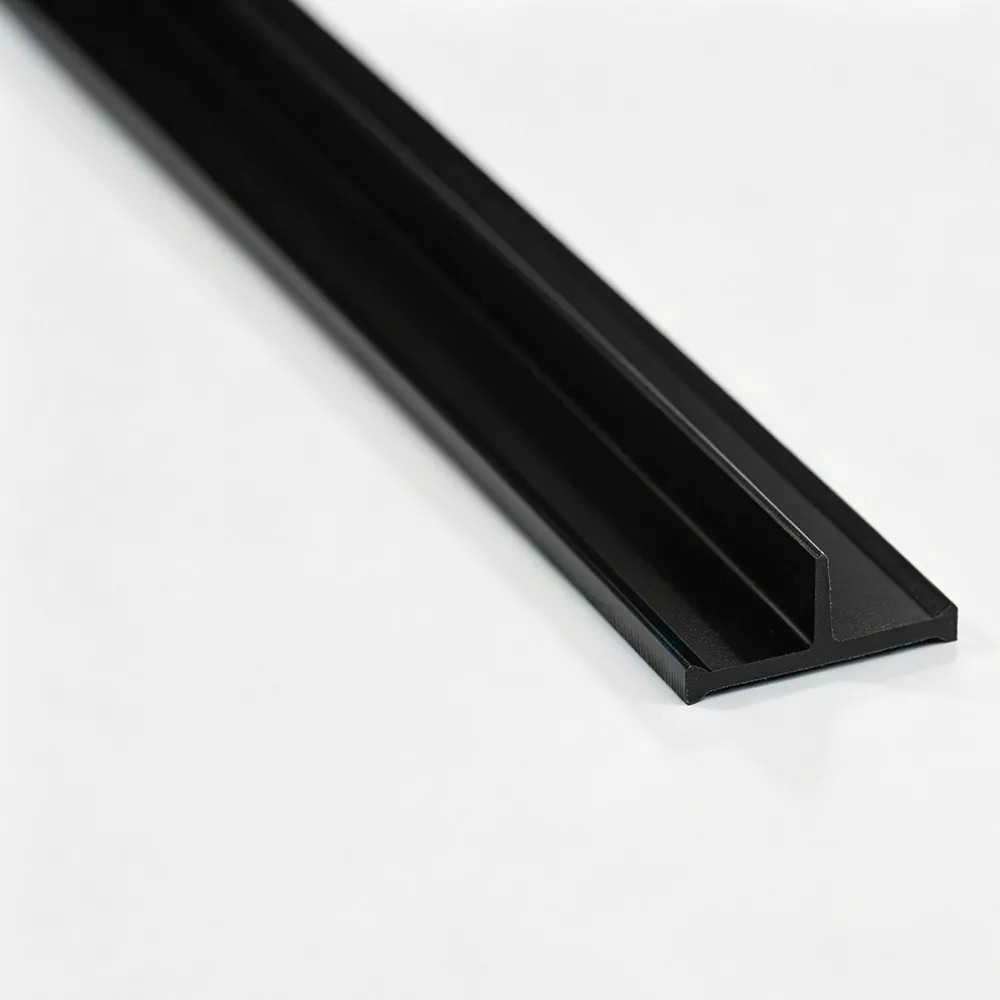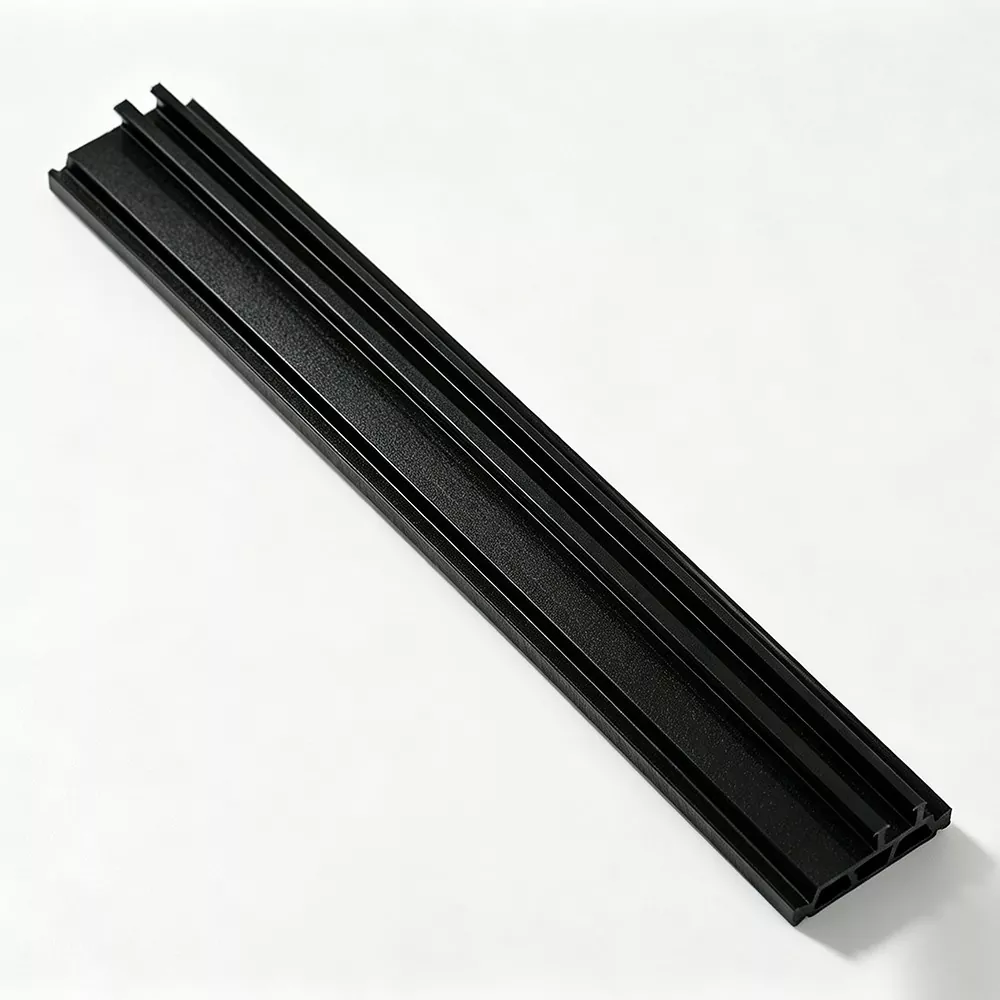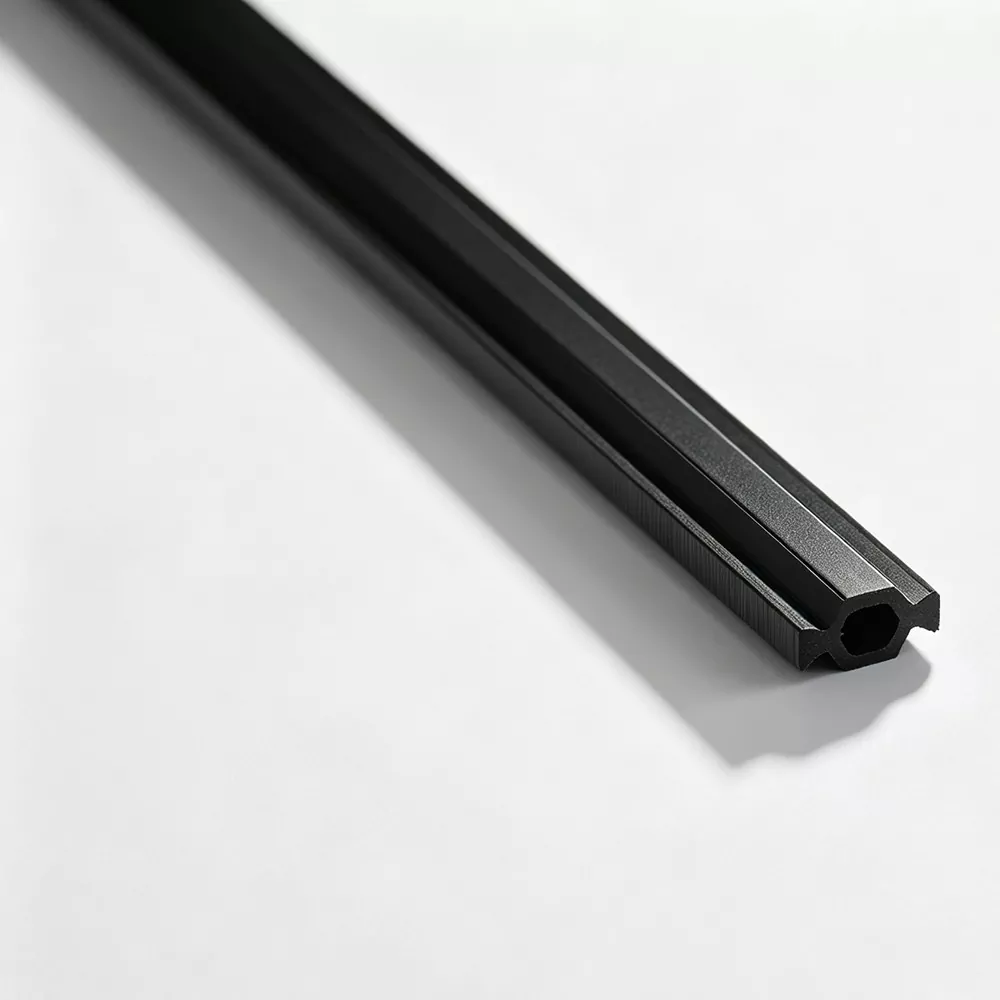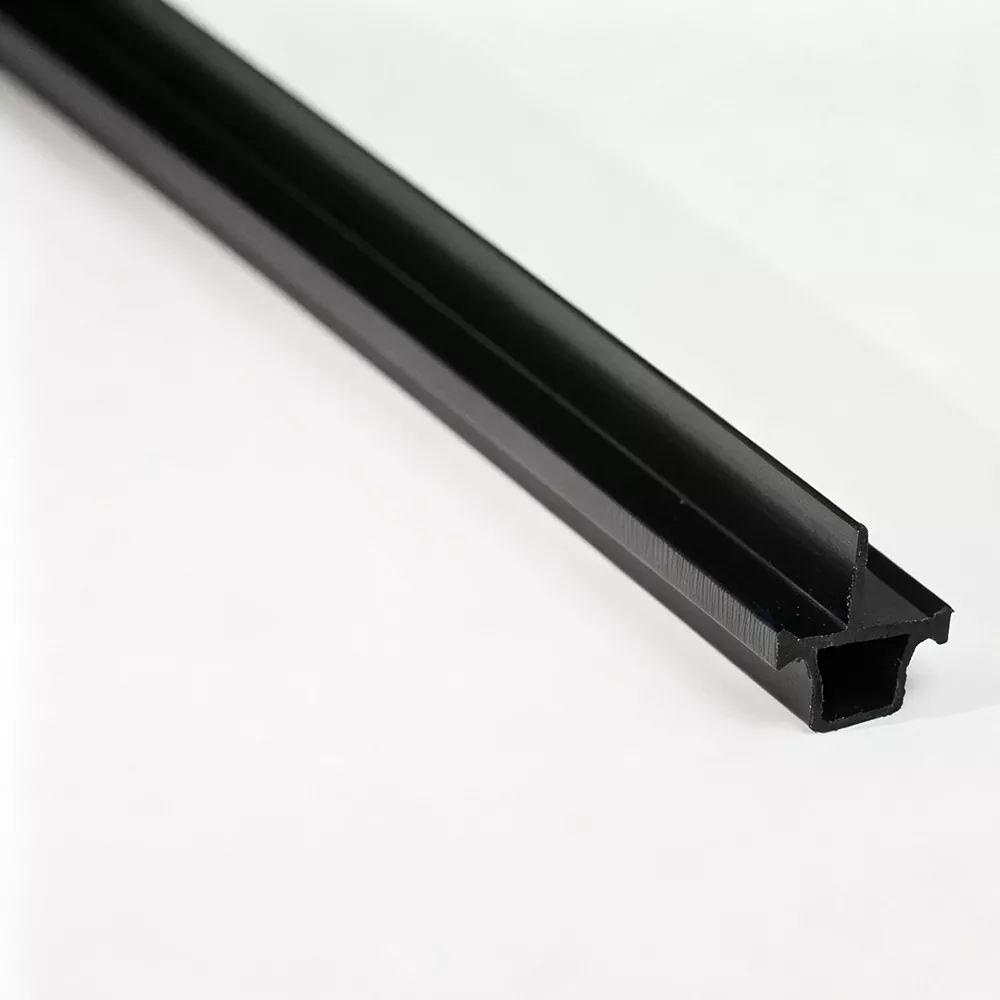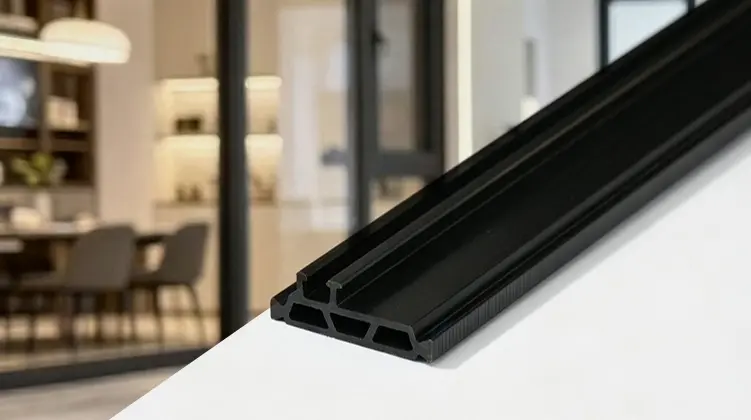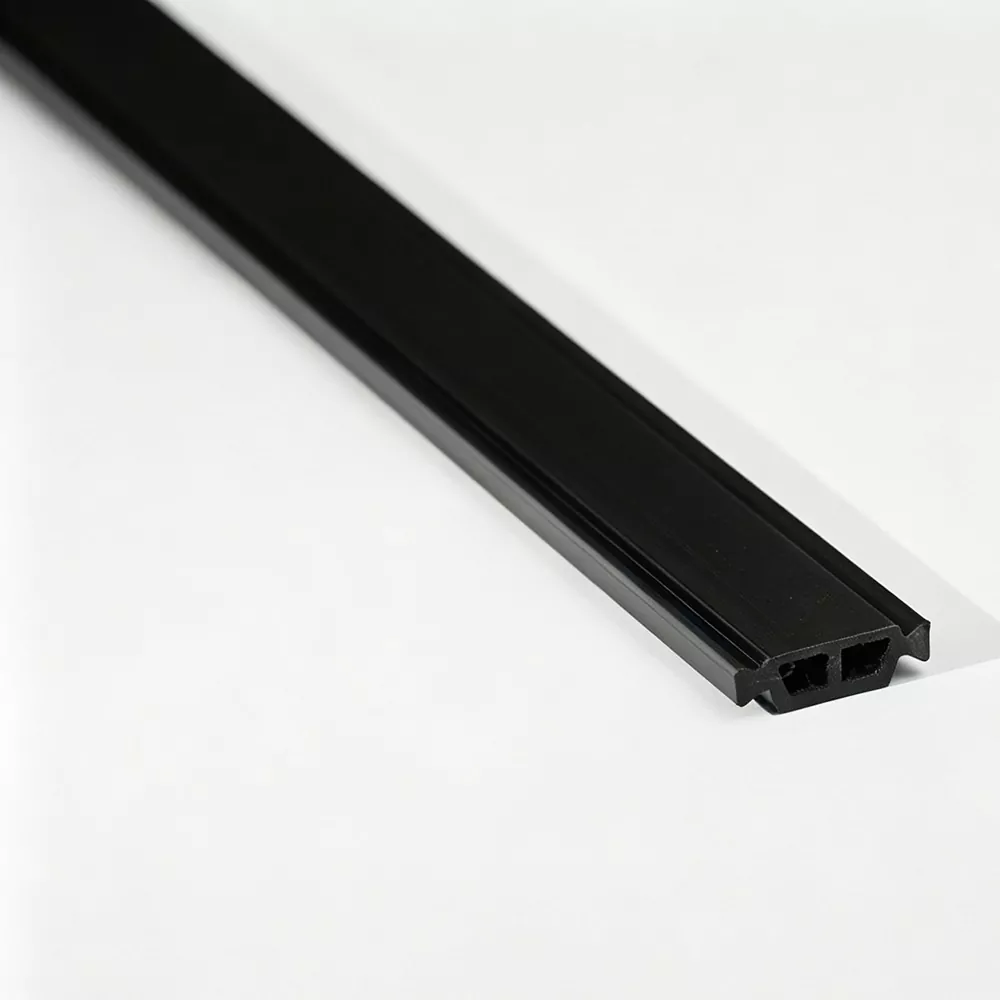
Termisesti rikkoutuneen alumiinirungon suorituskyky riippuu muustakin kuin polyamidimateriaalin valinnasta. Profiilin geometria, vahvistus, mittojen hallinta, kokoonpanoyhteensopivuus ja käyttöolosuhteet vaikuttavat kaikki siihen, pysyykö eristeosa turvallisena ja toimivana koko tuotannon ja huollon ajan.
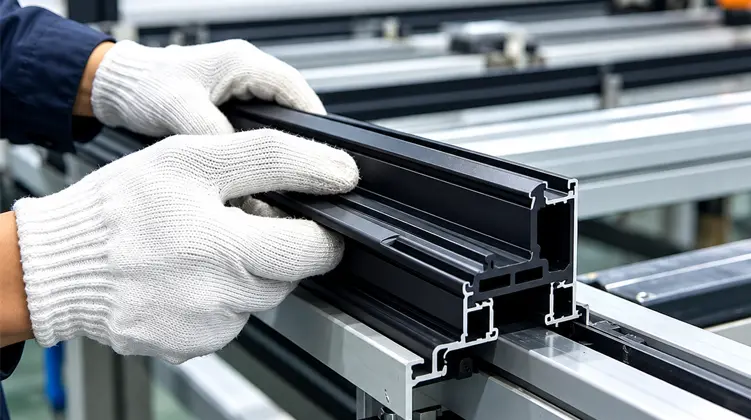
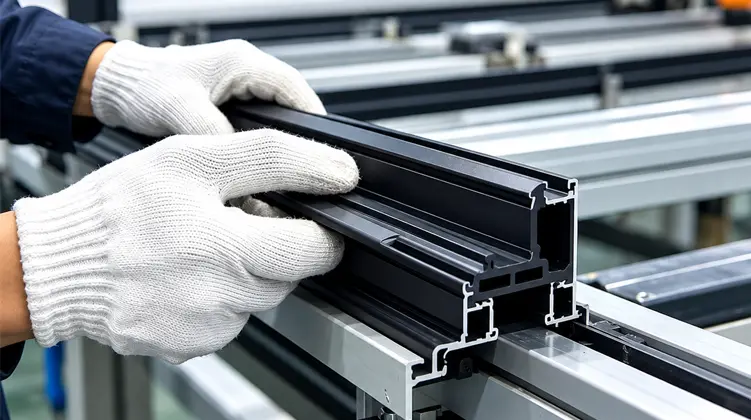
PA66 GF25 Thermal Break Stripitovat vahvistettuja polyamidieristeprofiileja, joita käytetään erottamaan alumiiniosat sisä- ja ulkopuolelta ja katkaisemaan suoran metallin lämmönsiirtopolun lämpömurtuneiden runkojen läpi. Sopivan nauhan on vastattava alumiinipursotusta sen sijaan, että se valitaan pelkästään materiaalin nimen perusteella. Leveys, korkeus, paksuus, uran geometria, lukitusrakenne, vaadittu erotus ja kokoonpanoprosessi on otettava huomioon yhdessä. Materiaali on yleisesti vahvistettu 25 % lasikuidulla jäykkyyden ja mekaanisen stabiilisuuden parantamiseksi. Arkkitehtonisissa järjestelmissä käytännöllinen tavoite on profiili, joka voidaan asentaa tai rullata johdonmukaisesti, säilyttää mitat ja pysyä mekaanisesti kiinni ympäröivien alumiiniosien kanssa.
Sisällysluettelo
Napsauta alla olevaa osiota siirtyäksesi suoraan siihen.
- Miksi lämpökatko-osalla on väliä
- Mitä PA66 GF25 tarkoittaa käytännössä
- Kuinka alumiiniprofiilin geometria määrittää nauhan
- Mitä profiilityyppejä käytetään yleisesti?
- Missä näitä eristysprofiileja käytetään
- Kuinka suulakepuristusprosessi vaikuttaa profiilin laatuun
- Mitä tulee tarkistaa laadunvalvonnan aikana?
- Mitä kokoajien tulee huomioida?
- Kuinka valmistautua uuden profiilin kehittämiseen
- Usein kysytyt kysymykset
Miksi lämpökatko-osalla on väliä
Alumiinia arvostetaan sen lujuuden, korroosionkestävyyden, ulkonäön ja puristamisen helppouden vuoksi, mutta alumiini johtaa myös lämpöä helposti. Termisesti rikki rakenne korjaa tämän ominaisuuden erottamalla alumiiniosat ei-metallisella materiaalilla.
Termisesti erotetussa ikkuna-, ovi- tai verhoseinäkokoonpanossa alumiinisen sisäosan ja ulkopuolisen alumiiniosan ei ole tarkoitus muodostaa yhtä keskeytymätöntä metallista polkua. Sen sijaan niiden väliin on sijoitettu polyamidiprofiili. Tämä luo fyysisen keskeytyksen johtavaan reittiin ja tukee rungon lämpöerottelustrategiaa.
Nauhassa on siksi kaksi työtä, joiden on toimittava yhdessä. Ensinnäkin sen on luotava tarkoitettu erotus alumiiniosien välille. Toiseksi sen on pysyttävä mekaanisesti kiinni profiilissa asennuksen ja myöhemmän käytön aikana. Liuska, joka antaa erotuksen, mutta ei sovi onteloon oikein, ei ole käytännöllinen ratkaisu. Samoin nauha, joka sopii mitoiltaan, mutta josta puuttuu asettamisen ja rullauksen edellyttämä mekaaninen stabiilisuus, voi aiheuttaa tuotantoongelmia.
Lämpötoiminto
Polyamidiosa katkaisee suoran metallista metalliin lämmönsiirron rungon läpi ja tukee alumiinin suulakepuristuksen yleistä lämpökatkoskonseptia.
Mekaaninen toiminto
Profiilin on pysyttävä kiinni alumiiniprofiilien kanssa ja kestettävä asettamisen, valssauksen, muotoilun ja huollon aikana aiheutuvia mekaanisia vaatimuksia.
Tästä syystä nauhan valinnan tulisi alkaa alumiiniprofiilista luettelon nimen sijaan. Ontelo, ura, lukitusrakenne ja vaadittu kiinnityssyvyys tarjoavat todelliset tekniset rajoitteet.
Mitä PA66 GF25 tarkoittaa käytännössä
PA66 viittaa polyamidiin 66, tekniseen kestomuoviin, joka tunnetaan lujuuden, jäykkyyden, mittastabiilisuuden ja mekaanisen kuormituksen kestävyyden yhdistelmästään. "GF25" -merkintä osoittaa, että materiaali sisältää 25 % lasikuitulujitetta. Lämpökatkoprofiilissa tätä vahvistusta käytetään lisäämään jäykkyyttä ja parantamaan mekaanista vakautta verrattuna vahvistamattomaan polyamidikoostumukseen.
25 % lasikuituvahvistus
Vahvistetun polyamidiprofiilin on kestettävä kokoonpanon aikana syntyviä voimia. Monissa termisesti rikkoutuneissa alumiinijärjestelmissä nauha työnnetään valmiisiin uriin ja kiinnitetään sitten valssausprosessin kautta. Vahvike auttaa profiilia säilyttämään vakaan muodon, kun kokoamisreitillä kohdistetaan mekaanista voimaa.
Lasikuitu vaikuttaa myös materiaalin käyttäytymiseen tavoilla, jotka tekevät prosessin ohjauksesta tärkeää. Kuitujen jakautuminen ja suuntaus voivat vaikuttaa pituussuuntaiseen lujuuteen, poikittaisleikkauskestävyyteen, pinnan ulkonäköön ja mittojen sakeuteen. Tuotantoprosessin on siksi säädettävä enemmän kuin pelkkä ekstruusiolämpötila.
Mittojen vakaus
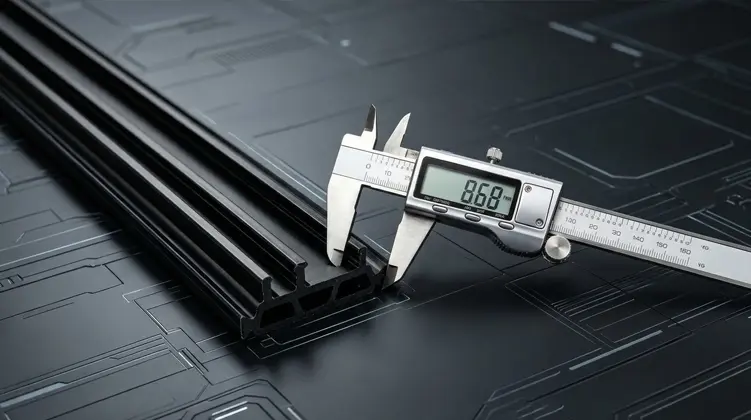
Lämpömurtonauha on tarkkuusprofiili eikä yksinkertainen muovilevy. Sen leveyden, korkeuden, seinän geometrian, lukitusominaisuuksien ja paksuuden on pysyttävä riittävän yhtenäisinä, jotta ne sopivat alumiinionteloon. Pienet mittamuutokset voivat vaikuttaa työntövoimaan, tarttumissyvyyteen ja lopulliseen mekaaniseen liittämiseen.
Ekstruusio-, jäähdytys- ja muotoiluolosuhteet edistävät kaikki tätä vakautta. Liian aggressiivinen tai huonosti tasapainotettu jäähdytys voi vaikuttaa kutistumiseen ja profiilin muotoon. Vetonopeus vaikuttaa myös jatkuvan ekstrudoidun osan mittoihin. Tästä syystä profiilien valmistus vaatii koordinoitua lämmön, nopeuden, työkalujen ja jäähdytysolosuhteiden hallintaa.
Kestää pitkäaikaista mekaanista kysyntää
Terminen murtoprofiilit voivat pysyä alumiinirungon sisällä useita vuosia. Tänä aikana materiaalin odotetaan säilyttävän riittävän mekaanisen eheyden, kun se altistuu toistuville ympäristön muutoksille. Tarkat vaatimukset riippuvat runkojärjestelmästä, paikallisesta ilmastosta, suunnittelustandardista ja suunnitelluista käyttöolosuhteista.
- Jäykkyys:tärkeää profiilin muodon säilyttämiseksi profiilin asennuksen aikana.
- Mittojen johdonmukaisuus:välttämätön ennustettavalle kytkeytymiselle alumiinin suulakepuristuksen kanssa.
- Leikkauskestävyys:merkityksellinen silloin, kun nauhaan kohdistuu kokoonpanon ja profiilin kuormituksen aiheuttamia voimia.
- Lämpöstabiilisuus:olennainen, koska runko kokee lämpötilamuutoksia huollon aikana.
- Prosessin johdonmukaisuus:Olennaista, kun samaa nauhageometriaa käytetään toistuvissa tuotantoajoissa.
Nämä ominaisuudet selittävät, miksi vahvistettua teknistä polymeeriä käytetään yleisen muoviprofiilin sijasta. Lämpökatkaisuosan on toimittava osana rakennekokoonpanoa, ei pelkästään eristävänä välikappaleena.
Kuinka alumiiniprofiilin geometria määrittää nauhan
Onnistunut lämpökatkossuunnittelu alkaa varsinaisesta alumiinin suulakepuristamisesta. Tuotenimet, kuten I-Type, C-Type tai T-Type, kuvaavat yleisiä osioperheitä, mutta ne eivät korvaa oikean vastaavuuden edellyttämiä mittatietoja.
Hyödyllisin tekninen lähestymistapa on verrata alumiinionteloa polyamidinauhan vastaaviin mittoihin. Suhde voidaan tiivistää seuraavien tekijöiden kautta.
| Alumiiniprofiilitekijä | Aiheeseen liittyvä nauhavaatimus | Miksi ottelulla on väliä |
|---|---|---|
| Ontelon leveys | Nauhan leveys | Nauhan on täytettävä aiottu onkalo ilman liiallista löysyyttä tai liiallista työntövastusta. |
| Ontelon syvyys | Profiilin korkeus | Korkeus vaikuttaa siihen, kuinka syvälle nauha kiinnittyy alumiiniosaan. |
| Urarakenne | Lukitusgeometria | Lukitusominaisuuksien on toimittava oikein valmistettujen alumiiniurien kanssa. |
| Vaadittu erottelu | Nauhan paksuus | Paksuus edistää aiottua erotusta alumiiniosien välillä. |
| Kokoamisprosessi | Asennus- ja rullausyhteensopivuus | Jakson on kestettävä valittu tuotantomenetelmä halkeilematta tai menettämättä mittojen hallintaa. |
Aloita piirustuksesta tai fyysisestä profiilista
Mitoitettu alumiinipuristuspiirustus tarjoaa selkeimmän lähtökohdan, koska se näyttää ontelon leveyden, uran mitat, seinän geometrian ja kriittiset toleranssit. Fyysinen profiili voi myös tarjota hyödyllistä tietoa, kun piirustus ei ole saatavilla tai kun varsinainen suulakepuristus on tarkistettava.
Kehitystyön kannalta hyödyllisimpiin tietoihin kuuluu yleensä:
- Alumiiniontelon leveys ja syvyys.
- Lukitusurien sijainti ja muoto.
- Vaadittu lämpöerotus alumiiniosien välillä.
- Tarkoitettu nauhan poikkileikkaus ja mittatoleranssit.
- Asennusjärjestys, jota käytetään profiilin asettamiseen ja kiinnittämiseen.
- Mikä tahansa tunnettu tuotantoongelma, kuten vaikea asennus tai halkeilu.
Miksi osion tarkkuus on tärkeää?
Kuvittele nauha, joka on hieman liian leveä ekstruusioonteloon. Asennusvoima voi kasvaa ja asentaja tai tuotantolinja saattaa tarvita enemmän mekaanista painetta kuin on tarkoitettu. Liian kapea nauha voi aiheuttaa päinvastaisen ongelman: riittämättömän kiinnittymisen tai liikkeen asennuksen aikana.
Korkeus ja lukitusgeometria vaikuttavat samalla tavalla. Profiili voi näyttää oikealta erikseen, vaikka se ei silti kiinnity erityiseen alumiiniuraan. Siksi lämpökatkoskehitystä käsitellään parhaiten sovitettuna profiilijärjestelmänä.
Tarkista käytettävissä oleva polyamidiprofiilivalikoimayhdessä alumiiniprofiilin mittojen kanssa ennen spesifikaation viimeistelyä.
Mitä profiilityyppejä käytetään yleisesti?
Erilaiset alumiinin puristusgeometriat vaativat erilaisia lämpökatko-osia. Profiiliperhe tunnistetaan yleensä sen poikkileikkauksen muodosta ja lukitusjärjestelystä.
I-tyypin profiilit
I-tyypin osat yhdistetään yleisesti suhteellisen yksinkertaiseen lämpöerottelugeometriaan. Niiden lopullinen soveltuvuus riippuu alumiinipursotuksen leveydestä, korkeudesta, urajärjestelystä ja tarttumisolosuhteista. "I"-nimitystä tulisi siksi käsitellä profiiliperheenä eikä yleismaailmallisena ulottuvuutena.
C-tyypin profiilit
C-tyypin osat on muotoiltu erilaisen kiinnitysgeometrian ympärille ja ne voidaan valita, jos alumiinipursotuksessa käytetään vastaavaa onteloa tai lukitusrakennetta. Aukko- ja sivuosat on sovitettava huolellisesti alumiiniprofiiliin.
T-tyypin profiilit
T-tyyppisiä osia käytetään, kun alumiinipuriste sisältää T-muotoiseen tartuntaprofiiliin sopivan geometrian. Tarkat mitat, olkapäiden asennot ja lukitusyksityiskohdat määräävät, voidaanko nauha asettaa ja kiinnittää oikein.
Erikoismuotoiset osat
Joissakin alumiinijärjestelmissä käytetään uria tai onteloita, jotka eivät ole linjassa standardiprofiiliperheiden kanssa. Näissä tapauksissa varsinaisen suulakepuristuksen ympärille voidaan kehittää erityinen poikkileikkaus. Tärkein syöte on alumiiniprofiilipiirustus tai itse profiilin fyysinen näyte, kokoonpanomenetelmä ja kriittiset mitat.
Missä näitä eristysprofiileja käytetään
Termisesti rikkoutuneita alumiinijärjestelmiä käytetään useissa arkkitehtonisissa sovelluksissa. Vaikka suunnittelun tavoite liittyy kussakin tapauksessa, profiilin geometria ja mekaaniset vaatimukset voivat vaihdella runkorakenteen mukaan.
Alumiiniset ikkunat
Lämpöprofiilit asennetaan ikkunoiden karmien ja puitteiden alumiiniosien sisä- ja ulkotilojen väliin. Nauha tukee lämpöerotusta pysyen samalla mekaanisesti kiinni runkorakenteen sisällä.
Alumiiniset ovet
Oviprofiilit vaativat vakaan liitoksen, koska valmiissa kokoonpanossa saattaa esiintyä toistuvaa avaamista, sulkemista, käsittelyä ja ympäristöaltistusta. Lämpökatkaisuosan on pysyttävä yhteensopivana valitun lukitus- ja rullausprosessin kanssa.
Verhoseinäjärjestelmät
Verhoseinien kehys voi sisältää ristikot, peräpeilit ja niihin liittyvät termisesti erotetut alumiiniosat. Profiilien mitat voivat vaihdella huomattavasti eri järjestelmissä, joten geometrian sovittaminen on edelleen välttämätöntä.
Muut arkkitehtoniset alumiiniprofiilit
Erityiset termisesti erotetut suulakepuristukset voivat vaatia myös epätyypillisiä eristysosia. Mukautetun profiilin kehittäminen voi käsitellä epätavallisia mittoja, urarakenteita tai kokoonpanorajoituksia.
Myös käyttöolosuhteet tulee ottaa huomioon valittaessa materiaalin koostumusta ja profiilin geometriaa. Lämpötilamuuttuvaan ympäristöön asennettu runko voi kohdata toistuvia mittaliikkeitä, kun taas julkisivujärjestelmä voi aiheuttaa ylimääräisiä mekaanisia ja ympäristövaatimuksia.
On tärkeää erottaa nauhan lämpötoiminto valmiin kehyksen kokonaislämpötehosta. Nauha katkaisee suoran johtumisen alumiiniosan läpi, mutta ikkunan, oven tai verhoseinän lopullinen lämpökäyttäytyminen riippuu myös lasista, tiivisteistä, rungon geometriasta, ilmakammioista, liitoksista ja asennusyksityiskohdista.
Kuinka suulakepuristusprosessi vaikuttaa profiilin laatuun
Lämpökatkoprofiilin sakeus riippuu suuresti siitä, kuinka vahvistettu polyamidiyhdiste käsitellään. Hallittu tuotantojärjestys auttaa pitämään poikkileikkauksen vakaana raaka-aineesta valmiin pituuteen asti.
Materiaalien sekoitus
PA66-hartsi ja lasikuitu valmistetaan ja valvotaan ennen ekstruusioprosessiin siirtymistä.
Ekstruusiomuovaus
Vahvistettu materiaali kulkee profiilityökalujen läpi tarvittavan poikkileikkausgeometrian luomiseksi.
Jäähdytys ja muotoilu
Jäähdytysolosuhteita ja vetonopeutta ohjataan mittojen vakauttamiseksi suulakepuristuksen jälkeen.
Tarkkuusleikkaus
Jatkuva profiili leikataan tai valmistetaan pyydetyssä toimituslomakkeessa myöhempää käyttöä varten.
Raaka-aineiden valvonta
Lähtöaineella on suora vaikutus ekstruusiokäyttäytymiseen. Saapuvien PA66- ja lasikuitumateriaalien ominaisuudet, kuten sulavirtausindeksi, lujitepitoisuus ja kosteustila, voidaan tarkistaa. Kosteudenhallinta on erityisen tärkeää polyamidin käsittelyssä, koska vesipitoisuus voi vaikuttaa sulamiskäyttäytymiseen ja materiaalin lopulliseen suorituskykyyn.
Ekstruusiolämpötila ja vetonopeus
Vahvistettu polyamidi on käsiteltävä kontrolloiduissa lämpötilaolosuhteissa, jotta sulate täyttää profiilisuuttimen johdonmukaisesti aiheuttamatta tarpeetonta huononemista tai mittaepävakautta. Vetonopeus vaikuttaa myös profiilin kokoon, koska ekstrudaatti voi muuttaa mittaa jäähtyessään.
Tästä syystä lämpötilaa ja linjan nopeutta tulisi pitää koordinoituna prosessina eikä yksittäisinä asetuksina. Kun profiilissa on kapeita uria tai pieniä lukitusominaisuuksia, pienetkin muutokset mittakäyttäytymisessä voivat vaikuttaa lopulliseen sovitukseen.
Jäähdytys ja muotoilu
Jäähdytys on yksi profiilin vakauden tärkeimmistä vaiheista. Jäähdytysjärjestelmän on poistettava lämpöä hallitusti, jotta suulakepuristettu osa säilyttää halutun geometrian. Epätasainen jäähdytys voi aiheuttaa vääristymiä, vääntymiä tai epäjohdonmukaisia mittoja profiilissa.
Lasikuitusuuntaus
Ekstruusioprosessi vaikuttaa myös lasikuitujen orientaatioon. Hallittu suuntaus voi tukea pituussuuntaista lujuutta säilyttäen samalla poikkileikkauksen tarvittavat mekaaniset ominaisuudet. Tämä tulee erityisen tärkeäksi profiileille, joiden on kestettävä työntö- ja rullamuovausvoimia.
Kohdalle kuvattu tuotantojärjestelmäJinxingSisältää materiaalin valmistelun, useita rinnakkaisia kaksoisruuvipuristuslinjoja, itse kehitetyt muotit, jäähdytysjärjestelmät, muotoilun ja leikkauksen. Prosessi on järjestetty siten, että tärkeimmät valmistusvaiheet pysyvät yhden tuotantojärjestelmän sisällä.
Mitä tulee tarkistaa laadunvalvonnan aikana?
Lämpökatkoprofiilien laadunvalvonta on hyödyllisempää, kun se kattaa sekä tuotantoprosessin että valmiin tuotteen. Lopputarkastuksessa voidaan havaita viat, mutta säännölliset prosessin sisäiset tarkastukset antavat aikaisempaa tietoa mittapoikkeamista tai pinta-ongelmista.
Prosessin tarkastus
Jatkuvan suulakepuristuksen aikana tuotantonäytteiden poikkileikkausmitat ja näkyvät viat voidaan tarkastaa säännöllisin väliajoin. Myös prosessiparametreja voidaan tallentaa, jotta tuotantolinjan muutokset voidaan yhdistää myöhempien mittatuloksien kanssa.
- Poikkileikkauksen leveys ja korkeus.
- Kriittiset ura- ja lukitusmitat.
- Seinän paksuus ja profiilin symmetria tarvittaessa.
- Pintavirheitä, muodonmuutoksia tai näkyviä halkeamia.
- Tuotantoparametritietueet jäljitettävyyttä varten.
Laboratorioarviointi
Riippuen sovellettavista vaatimuksista, lisälaboratorioarviointi voi kattaa tiheyden, Shore-kovuuden, pituussuuntaisen vetolujuuden, poikittaisvetolujuuden, vedenkestävyyden, lämpövanhenemisen ja lineaarisen laajenemisominaisuudet.
Nämä testit eivät kaikki vastaa samaan tekniseen kysymykseen. Vetolujuus antaa tietoa vetovoimien kestävyydestä, kun taas poikittaislujuus on tärkeämpi profiilin poikki vaikuttaville jännityksille. Lineaarinen laajennus auttaa insinöörejä ymmärtämään lämpötilan muutoksiin liittyvää ulottuvuutta.
Lähetystä edeltävä tarkastus
Ennen toimitusta valmiiden nauhojen ulkonäkö ja mitat voidaan tarkastaa. Suoria profiileja voidaan valmistaa esimerkiksi 6 metrin pituisina kappaleina, kun taas sopivat tiedot voidaan toimittaa myös keloissa, kuten 500 metriä per rulla. Käytännön toimitusmuoto riippuu profiilin geometriasta ja loppupään kokoonpanovaatimuksista.
Englanninkielinen tarkastusraportti voi olla tarvittaessa tavaroiden mukana. Selkeät tarkastustiedot voivat auttaa tuotantotiimiä varmistamaan, että vastaanotettu profiili vastaa sovittua spesifikaatiota.
| Tarkastusvaihe | Pääpainopiste | Tuotantotarkoitus |
|---|---|---|
| Saapuvan materiaalin tarkistus | Materiaalin kunto ja vahvistuksen ominaisuudet | Varmista, että lähtöaine soveltuu kontrolloituun ekstruusioon. |
| Prosessinaikainen tarkastus | Mitat ja pinnan kunto | Havaitse profiilin ajautuminen ennen kuin pitkä tuotantojakso on valmis. |
| Laboratoriotestit | Mekaaniset, termiset ja fysikaaliset ominaisuudet | Arvioi ominaisuudet sovellettavien teknisten vaatimusten perusteella. |
| Lähetystä edeltävä tarkastus | Ulkonäkö, mitat ja järjestyksen johdonmukaisuus | Tarkista valmis profiili ennen lähettämistä. |
Mitä kokoajien tulee huomioida?
Jopa tarkasti suulakepuristettu nauha voi aiheuttaa ongelmia, jos alumiiniprofiili, työkalut ja kokoonpanoolosuhteet eivät sovi oikein. Asennus ja valssaus tulisi siksi käsitellä osana profiilin suunnittelua eikä erillisinä jatkotoimina.
Lisäysvoima
Liuska, joka menee alumiiniuraan liiallisella vastuksella, voi olla merkki mittavirheestä, sopimattomasta lukitusgeometriasta tai säätöä vaativasta kokoonpanotilanteesta. Suuri työntövoima voi lisätä profiilin vaurioitumisen riskiä, etenkin jos osassa on kapeita seiniä tai teräviä lukituselementtejä.
Halkeilu asennuksen aikana
Halkeilua ei pitäisi automaattisesti katsoa materiaalin syyksi. Mahdollisia syitä voivat olla liiallinen mekaaninen voima, sopimaton urageometria, liian tiukat mitat, huono kohdistus tai väärät työstöolosuhteet. Alumiinin suulakepuristuksen ja kokoamisjärjestyksen tarkistaminen yhdessä on usein tuottavampaa kuin nauhan tarkasteleminen erikseen.
Riittämätön leikkauslujuus
Lopullisen liitoksen on kestettävä käsittelystä ja huollosta odotettavissa olevat kuormitukset. Jos kiinnitetty nauha ei kestä riittävästi alumiiniprofiilien välistä suhteellista liikettä, ongelma voi liittyä profiilin geometriaan, materiaalin ominaisuuksiin tai valssausprosessiin.
Johdonmukaisuus tuotantolinjalla
Yksittäisen koeajon aikana hyvin toimivan profiilin tulee toimia johdonmukaisesti myös toistuvan tuotannon aikana. Tasaiset nauhamitat helpottavat vakaiden asennus- ja rullausolosuhteiden ylläpitämistä useissa alumiinipuristuserissä.
- Check the aluminum groove:Varmista, että ontelo on puhdas, oikean kokoinen ja yhteensopiva nauhan kanssa.
- Tarkista lisäyksen kohdistus:kohdistusvirhe voi lisätä voimaa ja vahingoittaa profiilin reunaa.
- Tarkista rullausolosuhteet:varmista, että mekaaninen prosessi on sopiva nauhan geometrialle.
- Radan mittasuhteet:vertailla saapuvia ja prosessinaikaisia profiilimittauksia, kun odottamatonta kokoonpanokäyttäytymistä ilmenee.
Nämä tarkistukset ovat erityisen hyödyllisiä siirryttäessä prototyyppisuulakepuristamisesta toistuvaan tuotantoon, koska pieni mittaero voi tulla huomattavasti näkyvämmäksi, kun useita profiilipituuksia käsitellään jatkuvasti.
Kuinka valmistautua uuden profiilin kehittämiseen
Lämpökatkaisuosan kehittäminen uutta alumiinipursotusta varten on helpompaa, kun tiedot on järjestetty ennen työkalujen harkitsemista. Tavoitteena on määritellä täydellinen rajapinta polyamidiprofiilin ja alumiiniprofiilin välille.
Käytännön kehitysjakso voi sisältää useita vaiheita:
- Tarkista alumiinipiirros:tunnistaa ontelon mitat, uran geometria, seinämän paksuus ja kriittiset toleranssit.
- Vahvista lämpöerotuksen vaatimus:määritä suunniteltu etäisyys sisä- ja ulkopuolisten alumiiniosien välillä.
- Määritä nauhan poikkileikkaus:määrittää leveys, korkeus, paksuus, lukitustiedot ja mahdolliset erikoisominaisuudet.
- Tarkista kokoamisprosessi:vahvista työntösuunta, vierintämenetelmä ja odotettu mekaaninen voima.
- Arvioi tuotannon käyttäytyminen:Tarkista mittojen vakaus, pinnan laatu ja kokoonpanon suorituskyky.
- Viimeistele tuotantospesifikaatio:dokumentoi sovittu profiiligeometria, materiaalirakenne, tarkastuskohdat ja toimituslomake.
Käytä alumiiniprofiilia pääviitteenä
Yleisin virhe profiilikehityksessä on aloittaa yleisestä nauhamittasta ja yrittää pakottaa alumiinipursotus vastaamaan sitä. Luotettavampi lähestymistapa on päinvastainen: aloita suulakepuristamisesta ja määritä eristysosa todellisen rajapinnan ympärille.
Fyysinen alumiiniprofiili voi olla erityisen hyödyllinen, kun suulakepuristuspiirustus ei täysin edusta valmistuksen vaihtelua. Piirustuksen vertaaminen todelliseen poikkileikkaukseen auttaa tunnistamaan käytännön ongelmat, kuten uran syvyyden, reunasäteen tai paikalliset mittaerot.
Pidä lämpö- ja mekaaniset vaatimukset yhdessä
Nauhaa ei tule suunnitella lämpöerotukseen, kun sen mekaanista tarttumista käsitellään jälkikäteen. Nämä kaksi toimintoa ovat yhteydessä toisiinsa. Paksumpi osa voi muuttaa ontelosuhdetta. Erilainen lukitusmuoto voi muuttaa työntövoimaa. Tiukempi istuvuus voi vaikuttaa kokoonpanon käyttäytymiseen. Teknisissä päätöksissä on siksi otettava huomioon koko poikkileikkaus.
Toistettavuuden suunnitelma
Hyvä osio ei saa toimia vain kerran. Sen tulee olla ekstrudoitavissa johdonmukaisesti, leikattavissa tai kelattavissa hallitusti, kuljetettava ilman tarpeetonta muodonmuutosta ja koottava toistuvasti ennustettavalla käyttäytymisellä.
Termin ymmärtäminen tuotehauissa
Kun insinöörit tai hankintatiimit etsivätPA66 GF25 Thermal Break Stripit, hakutermi edustaa usein teknistä vaatimusta eikä yhtä yleistä tuotetta. Osa "PA66" ilmaisee polyamidiperheen, kun taas "GF25" osoittaa 25 % lasikuituvahvistuksen. Loput tekniset tiedot riippuvat edelleen alumiinin suulakepuristamisesta ja suunnitellusta kokoonpanoprosessista.
Tästä syystä tuotearvioinnin tulisi siirtyä avainsanatasolta suunnittelutasolle. Teknisesti sopiva nauha määritellään materiaalin, poikkileikkauksen mittojen, lukitusgeometrian, tuotannon yhtenäisyyden ja yhteensopivuuden perusteella tavoitealumiiniprofiilin kanssa.
Usein kysytyt kysymykset
Mihin Thermal Break Strips -liuskoja käytetään?
Niitä käytetään erottamaan alumiiniosat sisä- ja ulkopuolelta ja vähentämään suoraa lämmönsiirtoa termisesti rikkoutuneiden alumiiniprofiilien kautta. Nauha muodostaa myös mekaanisen liitännän alumiinipursotuksessa, kun geometria ja kokoonpanoprosessi sopivat oikein.
Mistä materiaalista nämä lämpökatkosprofiilit on tehty?
Ydinmateriaali on PA66-nylonia, joka on vahvistettu 25 % lasikuidulla. Tämä vahvistettu rakenne tunnetaan yleisesti nimellä PA66 GF25, ja se valitaan termisesti rikottujen alumiinijärjestelmien vaatiman jäykkyyden, mittastabiilisuuden ja mekaanisten ominaisuuksien perusteella.
Mitä profiilityyppejä on yleisesti saatavilla?
Yleisiä osioperheitä ovat I-Type-, C-Type- ja T-Type-profiilit. Erikoismuotoisia osia voidaan kehittää myös alumiinipuristeille, joilla on epätavalliset ontelomitat tai lukitusgeometriat.
Missä lämpökatkoprofiileja yleisesti käytetään?
Tyypillisiä käyttökohteita ovat alumiiniikkunat, alumiiniovet, verhoseinäjärjestelmät, ristikot, peräpeilit ja muut arkkitehtoniset alumiiniprofiilit, jotka vaativat lämpöerotuksen sisä- ja ulkoosien välillä.
Voiko poikkileikkausta mukauttaa?
Kyllä. Alumiiniprofiilipiirustuksen tai fyysisen profiilin ympärille voidaan kehittää räätälöity leikkaus, jossa huomioidaan nauhan leveys, korkeus, paksuus, urarakenne, lukitusgeometria ja suunniteltu asennustapa.
Mistä tiedoista on hyötyä räätälöityä lämpökatkosnauhaa varten?
Hyödyllisiä tietoja ovat alumiiniprofiilin piirustus tai fyysinen profiili, vaaditut nauhan mitat, lukitusrakenne, tavoitelämpöerotus ja asennuksessa käytetty asennus- tai rullamuovausmenetelmä.
Mitä toimituslomakkeita voidaan käyttää?
Sopivat tekniset tiedot voidaan toimittaa suorina nauhoina, mukaan lukien 6 metrin pituiset kappaleet, tai kierreprofiileina, kuten 500 metriä per rulla. Käytännön muoto riippuu profiilin geometriasta ja loppupään tuotantoprosessista.
Mitä laatuominaisuuksia tulisi arvioida?
Arviointi voi sisältää profiilin mitat, ulkonäön, tiheyden, Shore-kovuuden, pituus- ja poikittaisvetolujuuden, vedenkestävyyden, lämpövanhenemisen ja lineaariset laajenemisominaisuudet aiotun järjestelmän vaatimusten mukaisesti.
Voiko tekninen tuki kattaa kokoonpanoongelmia?
Tekninen tuki voi käsitellä profiilien raon suunnittelua, nauhan asettelua, rullamuovausolosuhteita ja yleisiä ongelmia, kuten vaikeaa asennusta, halkeilua tai riittämätöntä leikkauslujuutta. Alumiinin suulakepuristus- ja kokoonpanoprosessin tarkistaminen yhdessä voi auttaa tunnistamaan taustalla olevan syyn.
Miten insinöörien tulisi verrata erilaisia lämpökatkosnauhavaihtoehtoja?
Vertaa materiaalirakennetta, profiilin mittoja, lukitusgeometriaa, mittojen yhtenäisyyttä, kokoonpanon yhteensopivuutta, tarkastustapaa ja toimitusmuotoa. Merkittävin vertailu perustuu siihen, kuinka hyvin nauha vastaa todellista alumiinipursotusta, eikä pelkästään tuotteen nimeen.
Käytännön eritelmien tarkistuslista
Ennen lämpökatkosprofiilin viimeistelyä se auttaa vahvistamaan tärkeimmät tekniset muuttujat yhteen paikkaan. Alla olevaa tarkistuslistaa voidaan käyttää profiilin tarkastelun, toimittajaviestinnän, työkalujen valmistelun tai tuotannon hyväksynnän aikana.
- Vahvista PA66-materiaalirakenne ja 25 % lasikuituvahvistusvaatimus.
- Mittaa alumiiniontelon leveys ja syvyys.
- Tarkista uran muoto ja lukitusgeometria.
- Määritä tarvittava nauhan paksuus ja erotusmitta.
- Tarkista nauhan poikkileikkaus aitoa alumiiniprofiilia vasten.
- Tarkista asennus- ja rullamuovausolosuhteet ennen tuotannon hyväksyntää.
- Vahvista mittatarkastuspisteet ja hyväksyttävät toleranssit.
- Tarkista tarvittava suora tai kierretty toimituslomake.
- Dokumentoi sovittu profiilipiirustus ja tärkeät tekniset ominaisuudet.
- Pidä tuotanto- ja tarkastusasiakirjat saatavilla jäljitettävyyttä varten.
Tämä tarkistuslista ei korvaa tietyn ikkunan, oven tai julkisivujärjestelmän teknisiä vaatimuksia. Se tarjoaa käytännön puitteet varmistaa, että materiaali- ja profiilirajapinta on määritelty ennen tuotannon aloittamista.
Keskeinen idea pysyy yksinkertaisena: lämpökatkaisukyky alkaa tehokkaasta erottelusta, mutta luotettava järjestelmän suorituskyky edellyttää oikein sovitettua poikkileikkausta, hallittua suulakepuristusta, vakaat mitat ja yhteensopiva kokoonpanoprosessi.
Haluatko sovittaa nauhan alumiinipursotuksesi kanssa?
Jaa alumiiniprofiilipiirustus, fyysiset profiilin tiedot, vaaditut mitat ja kokoonpanomenetelmä, jotta termisesti rikkoutuneelle alumiinijärjestelmällesi voidaan tarkistaa sopiva leikkausgeometria.
ota yhteyttä keskustellaksesi profiilivaatimuksistasi